


วิธีลดรอบเวลาการฉีดขึ้นรูปโดยไม่ทำให้คุณภาพลดลง
ในการฉีดขึ้นรูป รอบเวลามีอิทธิพลโดยตรงต่อประสิทธิภาพการผลิตและต้นทุนการผลิต รอบที่สั้นลงสามารถผลิตชิ้นส่วนได้มากขึ้นภายในระยะเวลาการทำงานเดียวกัน โดยมีเงื่อนไขว่ารักษาคุณภาพของผลิตภัณฑ์และความเสถียรของกระบวนการ
อย่างไรก็ตาม การลดรอบเวลาไม่ได้หมายถึงการเพิ่มความเร็วการฉีดหรือทำให้ขั้นตอนการทำความเย็นสั้นลงเท่านั้น การปรับเปลี่ยนเชิงรุกสามารถนำไปสู่การเติมที่ไม่สมบูรณ์ การเสียรูป การแปรผันของมิติ คุณภาพพื้นผิวที่ไม่ดี หรือข้อบกพร่องในการขึ้นรูปอื่นๆ
แนวทางที่เชื่อถือได้มากขึ้นคือการทำความเข้าใจแต่ละขั้นตอนของวงจรการขึ้นรูป ระบุปัจจัยที่ใช้เวลานานจริง และทำการปรับเปลี่ยนแบบควบคุมตามคุณภาพชิ้นส่วนและข้อมูลกระบวนการ
บทความนี้จะอธิบายองค์ประกอบหลักของรอบเวลาการฉีดขึ้นรูปและวิธีการปฏิบัติเพื่อปรับปรุงประสิทธิภาพการผลิตโดยไม่ทำให้คุณภาพลดลง
1. ทำความเข้าใจขั้นตอนหลักของวงจรการฉีดขึ้นรูป
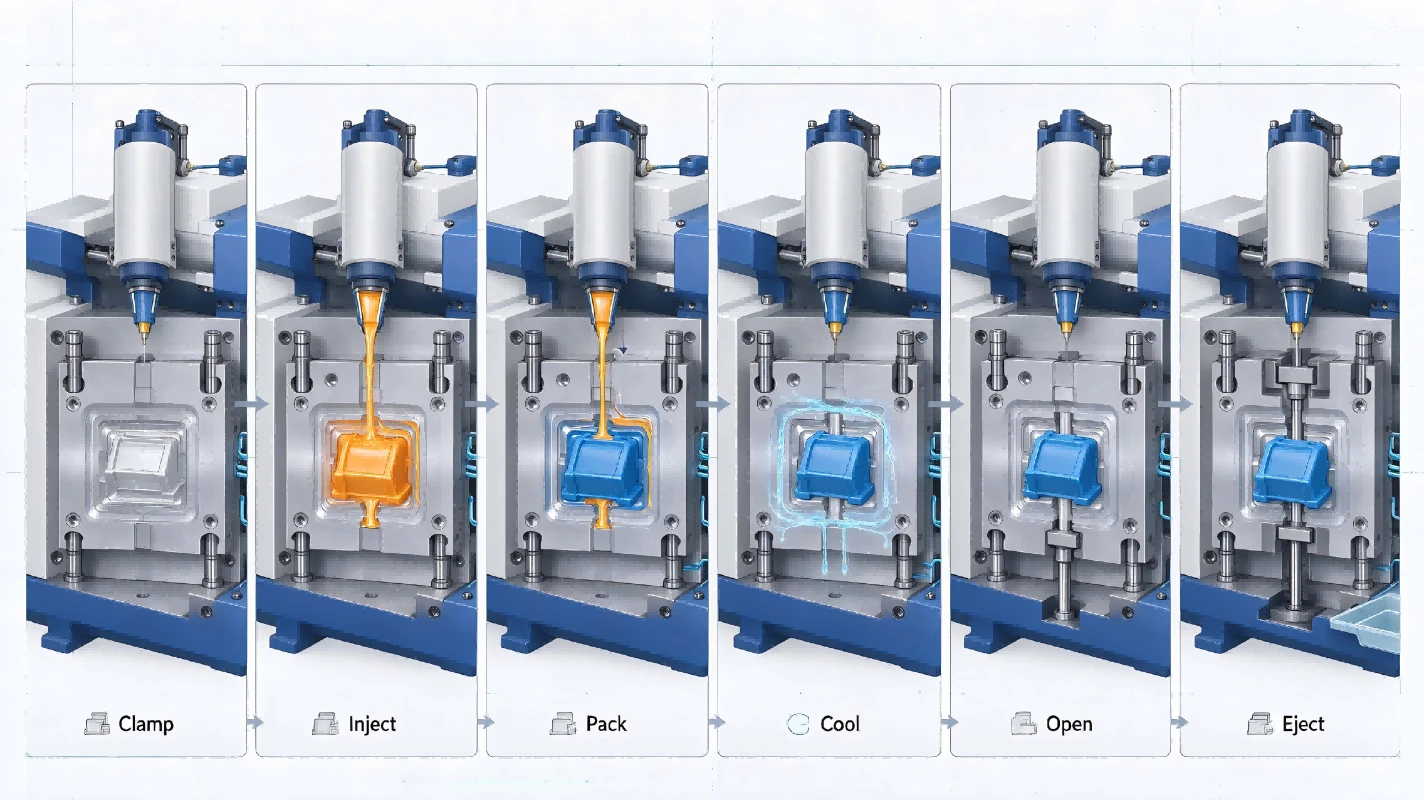
วงจรการฉีดขึ้นรูปประกอบด้วยหลายขั้นตอน ลำดับและระยะเวลาที่แน่นอนขึ้นอยู่กับเครื่องจักร แม่พิมพ์ วัสดุ และการออกแบบชิ้นส่วน
|
เวที |
คำอธิบาย |
|---|---|
|
การปิดแม่พิมพ์ |
แม่พิมพ์จะปิดลงและระบบจับยึดจะใช้แรงที่ต้องการ |
|
การฉีด |
พลาสติกหลอมเหลวจะถูกฉีดเข้าไปในโพรงแม่พิมพ์ |
|
การบรรจุและการถือครอง |
มีการใช้แรงดันเพิ่มเติมเพื่อชดเชยการหดตัวของวัสดุในระหว่างการทำความเย็นก่อนกำหนด |
|
ระบายความร้อน |
พลาสติกจะแข็งตัวเพียงพอสำหรับการดีดออก |
|
การเปิดแม่พิมพ์ |
แม่พิมพ์เปิดออกเพื่อปลดส่วนที่ขึ้นรูปออก |
|
การดีดออก |
หมุดกระทุ้งหรือกลไกอื่นๆ จะปลดชิ้นส่วนออกจากแม่พิมพ์ |
รอบเวลาคือเวลาทั้งหมดที่ต้องใช้ในการขึ้นรูปรอบการขึ้นรูปหนึ่งรอบ กิจกรรมการเคลื่อนตัวของเครื่องจักรและกิจกรรมการเตรียมการบางอย่างอาจทับซ้อนกัน ดังนั้นควรประเมินรอบจริงโดยใช้บันทึกกระบวนการของเครื่องจักร แทนที่จะเพิ่มเวลาของขั้นตอนโดยประมาณเพียงอย่างเดียว
2. ปรับเวลาการทำความเย็นให้เหมาะสมตามความต้องการของชิ้นส่วนจริง
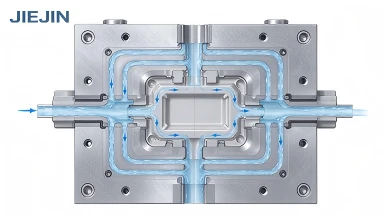
การระบายความร้อนมักเป็นส่วนสำคัญของวงจรการฉีดขึ้นรูป ชิ้นส่วนต้องมีอุณหภูมิและความแข็งที่เหมาะสมก่อนจึงจะสามารถดีดออกได้โดยไม่เสียรูปซึ่งเป็นที่ยอมรับไม่ได้
อย่างไรก็ตาม การลดเวลาการทำความเย็นมากเกินไปอาจทำให้เกิด:
- การบิดเบี้ยวหลังจากการดีดออก
- การเสียรูปบริเวณบางหรือบริเวณที่ไม่รองรับ
- เครื่องหมายกระทุ้งหรือความเสียหายที่พื้นผิว
- ความไม่แน่นอนของมิติ
- ชิ้นส่วนที่ยากต่อการจัดการทันทีหลังการขึ้นรูป
เพื่อปรับปรุงประสิทธิภาพการทำความเย็น ให้ตรวจสอบปัจจัยต่อไปนี้:
- สภาพและโครงร่างของช่องระบายความร้อน
- อุณหภูมิน้ำหล่อเย็น
- อัตราการไหลของความเย็นปานกลาง
- การกระจายอุณหภูมิของแม่พิมพ์
- ความหนาของผนังชิ้นส่วนและรูปทรง
- อุณหภูมิชิ้นส่วนจริงและการเสียรูปหลังจากการดีดออก
เป้าหมายไม่ใช่การใช้เวลาทำความเย็นให้ต่ำที่สุดเท่าที่จะเป็นไปได้ คือการบรรลุการระบายความร้อนที่เพียงพอและสม่ำเสมอพอสมควรเพื่อให้สามารถปล่อยชิ้นส่วนได้อย่างสม่ำเสมอ
ในกรณีที่ประสิทธิภาพการทำความเย็นเป็นข้อจำกัดที่สำคัญ ควรประเมินระบบทำความเย็นของแม่พิมพ์และการกระจายอุณหภูมิก่อนที่จะเปลี่ยนการตั้งค่าเครื่องจักร
3. ตรวจสอบการฉีดและเวลาการถือครอง
การตั้งค่าการฉีดและการยึดยังส่งผลต่อวงจรรวมและคุณภาพของชิ้นส่วนสุดท้ายด้วย
เวลาในการฉีดขึ้นอยู่กับปัจจัยต่างๆ เช่น ปริมาณชิ้นส่วน ความยาวการไหล ความหนืดของวัสดุ การออกแบบประตู และประสิทธิภาพของเครื่องจักร การเพิ่มความเร็วของการฉีดอาจลดเวลาในการเติมในบางกรณี แต่ความเร็วที่มากเกินไปอาจทำให้เกิดปัญหาอื่นๆ รวมถึงรอยไหม้ การพุ่งออกมา หรือความเครียดที่เกิดจากแรงเฉือนที่สูงขึ้น
ระยะเวลาในการจับต้องนานพอที่จะชดเชยการหดตัวในขณะที่ประตูยังคงสามารถส่งแรงดันเข้าไปในโพรงได้
หากระยะเวลาในการถือครองนานเกินไปโดยไม่จำเป็น อาจขยายรอบการทำงานออกไปโดยไม่ทำให้คุณภาพของชิ้นส่วนดีขึ้นอย่างมีนัยสำคัญ
วิธีปฏิบัติจริงในการประเมินเวลาการถือครองคือการศึกษาการซีลเกต-ซีลแบบควบคุม เช่น การเปรียบเทียบน้ำหนักชิ้นส่วนในช่วงเวลาการถือครองที่แตกต่างกัน การตั้งค่าที่เหมาะสมควรได้รับการยืนยันผ่านความเสถียรของน้ำหนักชิ้นงาน การตรวจสอบขนาด และการตรวจสอบรูปลักษณ์
อย่าลดระยะเวลาการฉีดหรือการพักไว้โดยอิงจากการแสดงรอบการทำงานของเครื่องจักรเท่านั้น ยืนยันว่าชิ้นส่วนที่ขึ้นรูปยังคงเป็นไปตามข้อกำหนดที่กำหนด
4. ตรวจสอบการเปิด ปิด และการเคลื่อนตัวของแม่พิมพ์
เวลาในการเคลื่อนที่ของเครื่องจักรเป็นอีกด้านหนึ่งที่อาจเสนอโอกาสในการปรับปรุงรอบการทำงาน
ตรวจสอบว่า:
- ความเร็วในการเปิดและปิดแม่พิมพ์เหมาะสมกับแม่พิมพ์
- แม่พิมพ์จะเปิดได้เท่าที่จำเป็นเพื่อการถอดชิ้นส่วนอย่างปลอดภัยเท่านั้น
- ระยะการดีดออกมีความเหมาะสมสำหรับส่วนประกอบ
- การเคลื่อนไหวของอีเจ็คเตอร์ราบรื่นและทำซ้ำได้
- สามารถถอดชิ้นส่วนออกได้โดยไม่ทำให้ติดหรือเสียหาย
- การนำชิ้นส่วนออกโดยอัตโนมัติ (หากใช้งาน) จะซิงโครไนซ์กับรอบการทำงานของเครื่องจักร
ความปลอดภัยจะต้องยังคงมีความสำคัญ แรงจับยึด การป้องกันเชื้อรา ระยะการเปิด และการตั้งค่าการดีดออกไม่ควรลดลงหรือข้ามเพียงเพื่อประหยัดเวลา
ลำดับการเคลื่อนที่ของแม่พิมพ์ที่เสถียรและทำซ้ำได้นั้นมีค่ามากกว่าการตั้งค่าที่รวดเร็วกว่า ซึ่งเพิ่มความเสี่ยงที่แม่พิมพ์จะเสียหายหรือการหยุดชะงักของการผลิต
5. ดูแลรักษาแม่พิมพ์เพื่อป้องกันการหยุดทำงานโดยไม่ได้วางแผน
สภาพของแม่พิมพ์อาจส่งผลต่อทั้งรอบเวลาและความเสถียรในการผลิต
ช่องระบายอากาศที่สกปรก ส่วนประกอบที่สึกหรอ ระบบเครื่องเป่าที่เสียหาย และช่องระบายความร้อนที่ถูกบล็อกอาจทำให้กระบวนการหยุดชะงักหรือทำให้ผู้ปฏิบัติงานต้องปรับเปลี่ยนซ้ำๆ
การบำรุงรักษาแม่พิมพ์เป็นประจำควรรวมถึง:
- การตรวจสอบและทำความสะอาดช่องระบายอากาศ
- ตรวจสอบพินอีเจ็คเตอร์และกลไกการคืน
- การตรวจสอบสไลด์ หมุดนำ และส่วนประกอบที่เคลื่อนไหว
- การตรวจสอบพื้นผิวการกลึงตัด
- ตรวจสอบช่องระบายความร้อนว่ามีการอุดตันหรือรั่วซึมหรือไม่
- ยืนยันว่าการเคลื่อนที่ของแม่พิมพ์ยังคงราบรื่น
การบำรุงรักษาไม่ได้ทำให้รอบเวลาที่ตั้งโปรแกรมไว้โดยตรงสั้นลงเสมอไป คุณค่าของมันยังอยู่ที่การลดเวลาหยุดทำงานโดยไม่ได้วางแผน ความไม่เสถียรของกระบวนการ และปัญหาคุณภาพที่เกิดซ้ำอีกด้วย
6. ใช้เงื่อนไขการจัดการและการประมวลผลวัสดุที่ถูกต้อง
การจัดการวัสดุเป็นสิ่งสำคัญสำหรับการฉีดขึ้นรูปที่มีความเสถียร
เม็ดพลาสติกบางชนิด รวมถึง PC, PA และ PET หลายเกรด จำเป็นต้องทำให้แห้งก่อนแปรรูป สภาวะการอบแห้งที่ไม่ถูกต้องหรือการจัดการวัสดุที่ไม่สอดคล้องกันอาจส่งผลต่อพฤติกรรมการประมวลผลและคุณภาพของชิ้นส่วนขั้นสุดท้าย
ก่อนที่จะปรับรอบเวลา ให้ยืนยัน:
- มีการใช้เกรดเรซินที่ถูกต้อง
- การอบแห้งวัสดุเป็นไปตามคำแนะนำของซัพพลายเออร์
- มีการควบคุมการใช้การลับคม หากได้รับอนุญาต
- ป้องกันการปนเปื้อนของวัสดุ
- อุณหภูมิในการประมวลผลอยู่ในช่วงที่แนะนำ
- การเปลี่ยนแปลงที่มีสาระสำคัญได้รับการจัดทำเป็นเอกสารและประเมินผล
การลดเวลาการอบแห้งหรือการเปลี่ยนแปลงอุณหภูมิในกระบวนการผลิตโดยไม่พิจารณาถึงข้อกำหนดของเรซินอาจสร้างปัญหาด้านคุณภาพที่มากกว่าการประหยัดเวลาใดๆ
7. ตรวจสอบข้อมูลการผลิตก่อนทำการเปลี่ยนแปลง
การเพิ่มประสิทธิภาพรอบเวลาควรขึ้นอยู่กับข้อมูลการผลิตจริงมากกว่าการคาดเดา
ข้อมูลที่เป็นประโยชน์ได้แก่:
|
ข้อมูล |
ทำไมมันถึงสำคัญ |
|---|---|
|
รอบเวลาทั้งหมด |
แสดงรอบการผลิตโดยรวม |
|
เวลาทำความเย็น |
ช่วยระบุข้อจำกัดที่เกี่ยวข้องกับการทำความเย็น |
|
เวลาในการฉีดและการถือครอง |
แสดงการบรรจุและระยะเวลาการบรรจุ |
|
น้ำหนักชิ้นส่วน |
ช่วยตรวจสอบการบรรจุและความสม่ำเสมอในการบรรจุ |
|
มิติข้อมูลที่สำคัญ |
ยืนยันความเสถียรของมิติ |
|
อัตราเศษซากและข้อบกพร่อง |
แสดงว่าการปรับเปลี่ยนส่งผลต่อคุณภาพหรือไม่ |
|
เวลาหยุดทำงานของเครื่องจักร |
ระบุการหยุดชะงักนอกวงจรที่ตั้งโปรแกรมไว้ |
วิธีการปรับปรุงที่มีประโยชน์คือการบันทึกกระบวนการดั้งเดิม เปลี่ยนพารามิเตอร์ทีละรายการ และเปรียบเทียบผลลัพธ์ ซึ่งช่วยให้ระบุได้ง่ายขึ้นว่าการปรับเปลี่ยนใดทำให้เกิดการปรับปรุงอย่างแท้จริง
สำหรับชิ้นส่วนที่สำคัญ กระบวนการที่ได้รับการปรับปรุงควรได้รับการตรวจสอบตลอดระยะเวลาการผลิตที่เพียงพอ แทนที่จะได้รับการอนุมัติโดยใช้ตัวอย่างเพียงหนึ่งหรือสองตัวอย่างเท่านั้น

8. ข้อผิดพลาดทั่วไปเมื่อพยายามลดรอบเวลา
|
ข้อผิดพลาดทั่วไป |
ผลที่อาจเกิดขึ้นได้ |
แนวทางที่ดีกว่า |
|---|---|---|
|
ลดเวลาการทำความเย็นมากเกินไป |
การบิดเบี้ยวหรือการดีดออกเสียหาย |
ตรวจสอบอุณหภูมิและความเสถียรของชิ้นส่วน |
|
เพิ่มความเร็วการฉีดโดยไม่ต้องทบทวน |
รอยไหม้หรือเติมข้อบกพร่อง |
ประเมินพฤติกรรมของโฟลว์และขีดจำกัดของกระบวนการ |
|
ลดระยะเวลาการถือครองลงมากเกินไป |
รอยยุบหรือการแปรผันของมิติ |
ยืนยันการซีลเกตและความเสถียรของน้ำหนักชิ้นส่วน |
|
ลดระยะการเปิดแม่พิมพ์มากเกินไป |
การรบกวนระหว่างการถอดชิ้นส่วน |
รักษาระยะห่างที่ปลอดภัย |
|
ละเลยการบำรุงรักษาแม่พิมพ์ |
การหยุดทำงานและการผลิตที่ไม่เสถียร |
ปฏิบัติตามกำหนดการบำรุงรักษาเชิงป้องกัน |
|
การเปลี่ยนการตั้งค่าหลายอย่างพร้อมกัน |
การแก้ไขปัญหาที่ยากลำบาก |
ทำการปรับเปลี่ยนที่มีการควบคุมและเป็นเอกสาร |
รอบเวลาที่ดีที่สุดไม่จำเป็นต้องเป็นรอบที่สั้นที่สุดเท่าที่จะเป็นไปได้ เป็นรอบการทำงานที่เสถียรที่สั้นที่สุดที่ผลิตชิ้นส่วนที่ตรงตามข้อกำหนดที่กำหนดอย่างสม่ำเสมอ
9. แนวทางปฏิบัติในการปรับปรุงรอบเวลา
กระบวนการปรับปรุงอย่างเป็นระบบสามารถจัดได้เป็น 5 ขั้นตอน:
บันทึกรอบปัจจุบัน: บันทึกการตั้งค่าเครื่อง รอบเวลา และผลลัพธ์ด้านคุณภาพ
ระบุข้อจำกัดหลัก: พิจารณาว่าการระบายความร้อน การบรรจุ การหยุดทำงาน การเคลื่อนตัวของเครื่องจักร หรือการหยุดทำงานกำลังจำกัดเอาท์พุตหรือไม่
ทำการปรับเปลี่ยนแบบควบคุม: เปลี่ยนปัจจัยที่เกี่ยวข้องทีละรายการ
ตรวจสอบผลลัพธ์: ตรวจสอบขนาด ลักษณะ น้ำหนักชิ้นส่วน และประสิทธิภาพการดีดออก
ยืนยันความสามารถในการทำซ้ำ: ตรวจสอบการตั้งค่าที่แก้ไขแล้วตลอดการดำเนินการผลิตที่เหมาะสม และจัดทำเอกสารกระบวนการที่ได้รับอนุมัติ
วิธีการนี้จะช่วยป้องกันการปรับปรุงรอบการทำงานระยะสั้นจากการสร้างปัญหาด้านคุณภาพหรือการบำรุงรักษาในระยะยาว
JIEJIN PLASTIC เข้าใกล้การผลิตแม่พิมพ์ฉีดอย่างไร
JIEJIN PLASTIC ให้บริการฉีดพลาสติก การผลิตชิ้นส่วนพลาสติกตามสั่ง และบริการการพิมพ์ 3 มิติ
สำหรับโครงการฉีดขึ้นรูป ต้องพิจารณาประสิทธิภาพการผลิตควบคู่กับข้อมูลจำเพาะของผลิตภัณฑ์ สภาพของแม่พิมพ์ ความต้องการวัสดุ และความคาดหวังด้านคุณภาพ กระบวนการที่เหมาะสมควรมุ่งเป้าไปที่ชิ้นส่วนที่สม่ำเสมอและการผลิตที่มั่นคง ไม่ใช่แค่การใช้รอบเครื่องจักรที่สั้นที่สุด
หากคุณกำลังพัฒนาส่วนประกอบพลาสติกแบบกำหนดเองหรือทบทวนโครงการขึ้นรูปที่มีอยู่ โปรดแบ่งปันภาพวาด 3 มิติ ข้อมูลวัสดุ และข้อกำหนดการผลิตกับทีมงานของเรา



กำลังมองหาพันธมิตรด้านการผลิตพลาสติกที่เชื่อถือได้อยู่ใช่ไหม?
โซลูชันการผลิตแบบกำหนดเองโดย JIEJIN PLASTIC
การฉีดขึ้นรูปพลาสติก · ชิ้นส่วนพลาสติกแบบกำหนดเอง· การพิมพ์ 3 มิติ · โซลูชั่นบรรจุภัณฑ์
คำถามที่พบบ่อย
Q1: รอบเวลาการฉีดขึ้นรูปคืออะไร?
-
เป็นเวลาที่เครื่องฉีดขึ้นรูปต้องดำเนินการรอบการขึ้นรูปหนึ่งรอบ รวมถึงการปิดแม่พิมพ์ การฉีด การยึด การทำความเย็น การเปิดแม่พิมพ์ และการดีดออก
Q2: ปกติแล้วขั้นตอนไหนใช้เวลานานที่สุด?
-
การระบายความร้อนมักเป็นส่วนสำคัญของวงจร แต่เวลาจริงขึ้นอยู่กับรูปทรงของชิ้นส่วน วัสดุ การออกแบบแม่พิมพ์ และการตั้งค่ากระบวนการ
คำถามที่ 3: ฉันสามารถลดรอบเวลาโดยการลดเวลาการทำความเย็นได้หรือไม่
-
อาจเป็นไปได้ แต่เวลาในการทำความเย็นควรลดลงหลังจากยืนยันว่าชิ้นส่วนสามารถดีดออกได้โดยไม่มีการเปลี่ยนรูปที่ไม่สามารถยอมรับได้ และยังคงเป็นไปตามข้อกำหนดด้านมิติและรูปลักษณ์
คำถามที่ 4: การฉีดที่เร็วขึ้นช่วยเพิ่มประสิทธิภาพการผลิตเสมอหรือไม่?
-
ไม่ ความเร็วการฉีดที่สูงขึ้นอาจทำให้เวลาในการเติมสั้นลงในบางกรณี แต่ก็สามารถสร้างข้อบกพร่องหรือความไม่เสถียรของกระบวนการได้เช่นกัน ความเร็วที่ถูกต้องขึ้นอยู่กับวัสดุ ชิ้นส่วน แม่พิมพ์ และเครื่องจักร
คำถามที่ 5: ฉันจะรู้ได้อย่างไรว่ารอบที่สั้นกว่ายังคงผลิตชิ้นส่วนที่ดีอยู่หรือไม่
-
เปรียบเทียบกระบวนการที่แก้ไขกับข้อกำหนดที่ได้รับอนุมัติ ตรวจสอบขนาดที่สำคัญ ลักษณะ น้ำหนักชิ้นส่วนที่เกี่ยวข้อง พฤติกรรมการดีดออก และอัตราข้อบกพร่องตลอดการดำเนินการผลิตที่เหมาะสม