


การฉีดขึ้นรูประยะสั้น: สาเหตุและวิธีแก้ไข
ช็อตช็อตเป็นหนึ่งในข้อบกพร่องทั่วไปที่พบในพลาสติกการฉีดขึ้นรูป. เกิดขึ้นเมื่อพลาสติกหลอมเหลวไม่เต็มโพรงแม่พิมพ์ ส่งผลให้ชิ้นส่วนที่ขึ้นรูปหายไปหรือก่อตัวไม่สมบูรณ์
ข้อบกพร่องอาจปรากฏเป็นมุมที่หายไป ขอบที่ยังไม่เสร็จ ซี่โครงที่ไม่สมบูรณ์ หรือส่วนที่เกิดขึ้นบางส่วน
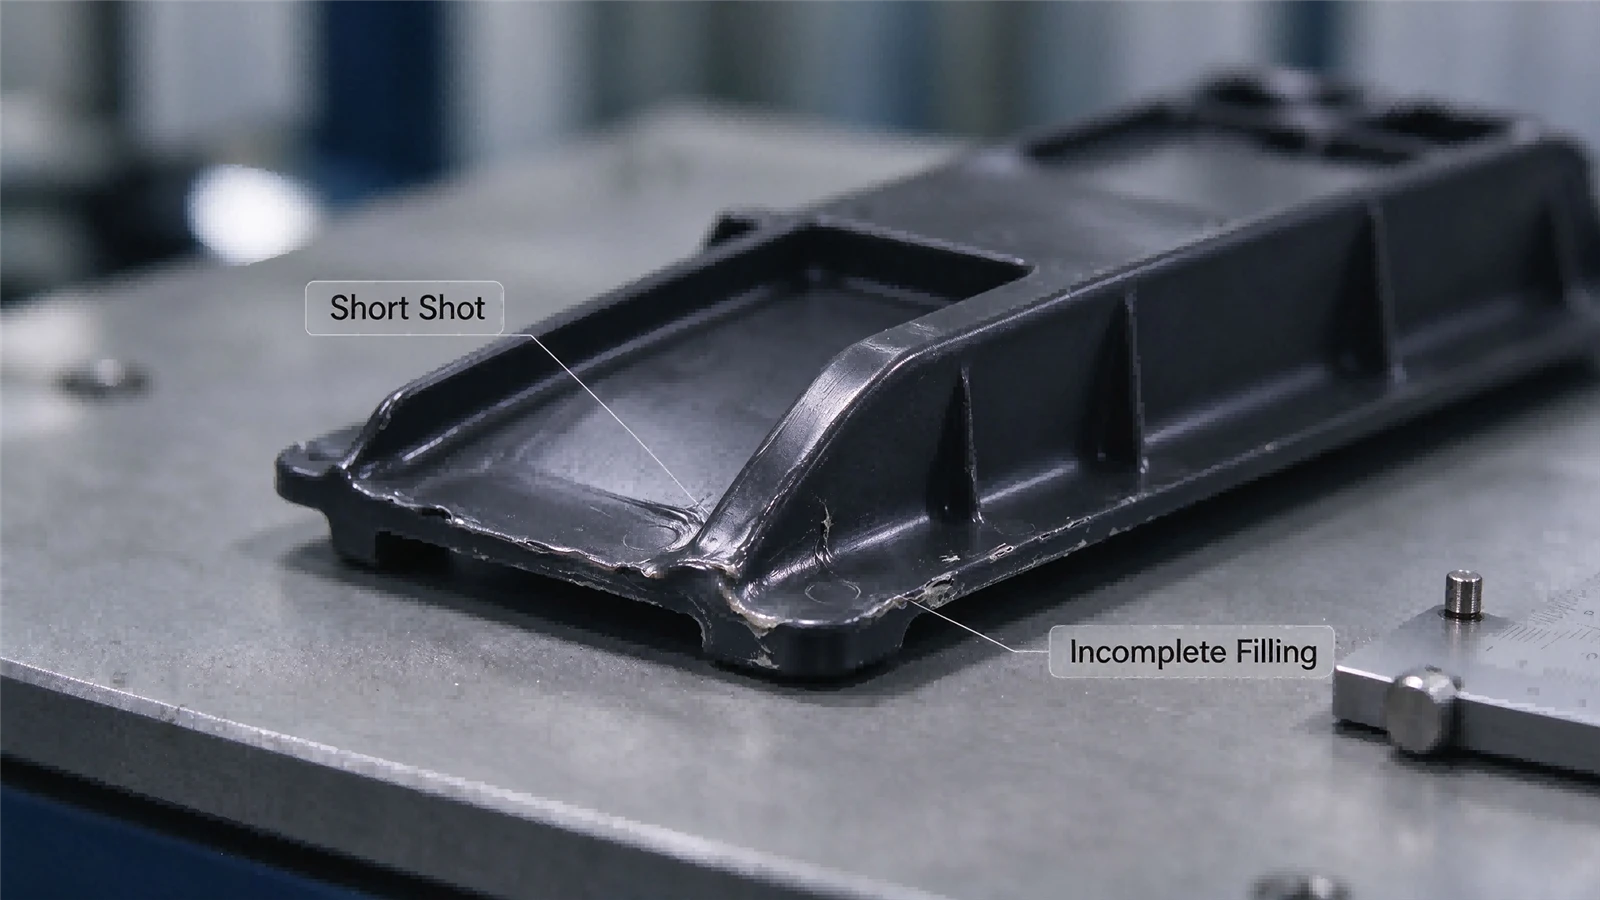
การฉีดช็อตสั้นๆ อาจทำให้ส่วนประกอบใช้งานไม่ได้ โดยเฉพาะอย่างยิ่งเมื่อวัสดุที่ขาดหายไปส่งผลต่อการประกอบ ความแข็งแรงของโครงสร้าง หรือรูปลักษณ์ของผลิตภัณฑ์
การทำความเข้าใจว่าเหตุใดการบรรจุที่ไม่สมบูรณ์จึงเกิดขึ้นเป็นสิ่งสำคัญสำหรับการรักษาเสถียรภาพการผลิตและลดการสูญเสียวัสดุ
บทความนี้จะอธิบายสาเหตุหลักของการเกิดช็อตสั้นในการฉีดขึ้นรูปและวิธีการปฏิบัติที่ผู้ผลิตสามารถใช้เพื่อป้องกันได้
1. Short Shot ในการฉีดขึ้นรูปคืออะไร?
การฉีดขึ้นรูประยะสั้นจะเกิดขึ้นเมื่อพลาสติกหลอมเหลวหยุดไหลก่อนที่โพรงแม่พิมพ์จะเต็มเต็ม
ส่งผลให้ชิ้นส่วนที่เสร็จแล้วไม่ตรงกับรูปร่างที่ต้องการอย่างสมบูรณ์
สัญญาณทั่วไป ได้แก่:
- วัสดุหายไปที่ส่วนท้ายของเส้นทางการไหล
- ซี่โครงไม่สมบูรณ์ ผนังบางหรือมุม
- บอสที่เกิดขึ้นบางส่วนหรือลักษณะโครงสร้างขนาดเล็ก
- ขอบไม่เรียบหรือยังไม่เสร็จ
- ส่วนประกอบที่ไม่ตรงกับรูปทรง CAD ที่ต้องการ
ภาพระยะสั้นไม่ควรสับสนกับแฟลช
การยิงระยะสั้นจะเกิดขึ้นเมื่อมีพลาสติกไม่เพียงพอเติมเข้าไปในโพรง ในขณะที่แฟลชเกิดขึ้นเมื่อพลาสติกส่วนเกินหลุดรอดผ่านช่องว่างในแม่พิมพ์
2. สาเหตุทั่วไปของการยิงระยะสั้น
การฉีดช็อตระยะสั้นอาจเป็นผลมาจากการไหลของวัสดุไม่เพียงพอ ความต้านทานการไหลที่มากเกินไป อากาศที่ติดอยู่ หรือสภาวะการขึ้นรูปที่ไม่เหมาะสม
| สาเหตุ | คำอธิบาย | แนวทางแก้ไขที่เป็นไปได้ |
|
ปริมาณการฉีดไม่เพียงพอ |
พลาสติกหลอมเหลวเข้าไปในโพรงไม่เพียงพอ |
ตรวจสอบขนาดช็อตและปริมาตรการฉีด |
|
แรงดันการฉีดต่ำ |
วัสดุหลอมอาจมีแรงดันไม่เพียงพอที่จะไปถึงจุดสิ้นสุดของคาวิตี้ |
ตรวจสอบแรงดันการฉีดและความจุของเครื่องจักร |
|
อุณหภูมิหลอมละลายต่ำ |
พลาสติกมีความหนืดเกินไปและไหลได้น้อยลง |
ตรวจสอบอุณหภูมิการประมวลผลวัสดุที่แนะนำ |
|
อุณหภูมิแม่พิมพ์ต่ำ |
สารที่ละลายจะเย็นลงเร็วเกินไปก่อนที่จะเติมลงในโพรง |
ตรวจสอบอุณหภูมิแม่พิมพ์และความสมดุลของการทำความเย็น |
|
ประตูที่ถูกบล็อกหรือถูกจำกัด |
ประตูจะจำกัดปริมาณวัสดุที่เข้าไปในโพรง |
ตรวจสอบระบบประตูและทางวิ่ง |
|
การระบายอากาศไม่ดี |
อากาศที่ติดอยู่สามารถต้านทานการไหลของของเหลวที่เข้ามาได้ |
ตรวจสอบและปรับปรุงการระบายอากาศของเชื้อรา |
|
ต้านทานการไหลมากเกินไป |
ผนังบางหรือทางเดินยาวทำให้การเติมยาก |
ตรวจสอบรูปทรงของชิ้นส่วน ตำแหน่งเกต และความหนาของผนัง |
|
ปัญหาการป้อนวัสดุ |
การจัดหาวัสดุที่ไม่สอดคล้องกันสามารถลดปริมาณการฉีดที่มีอยู่ได้ |
ตรวจสอบฮอปเปอร์ ระบบป้อน และการเตรียมวัสดุ |
3. คุณสมบัติของวัสดุส่งผลต่อการบรรจุอย่างไร
วัสดุพลาสติกที่แตกต่างกันมีพฤติกรรมแตกต่างกันในระหว่างการฉีดขึ้นรูป
วัสดุบางชนิดไหลได้ง่ายกว่าภายใต้สภาวะการประมวลผลที่เหมาะสม ในขณะที่วัสดุบางชนิดต้องการการควบคุมอุณหภูมิ ความดัน และการออกแบบแม่พิมพ์อย่างระมัดระวังมากขึ้น
ความหนืดของวัสดุ สารเติมแต่ง สารตัวเติม และสภาพความชื้นล้วนส่งผลต่อพฤติกรรมการเติมได้
ตัวอย่างเช่น:
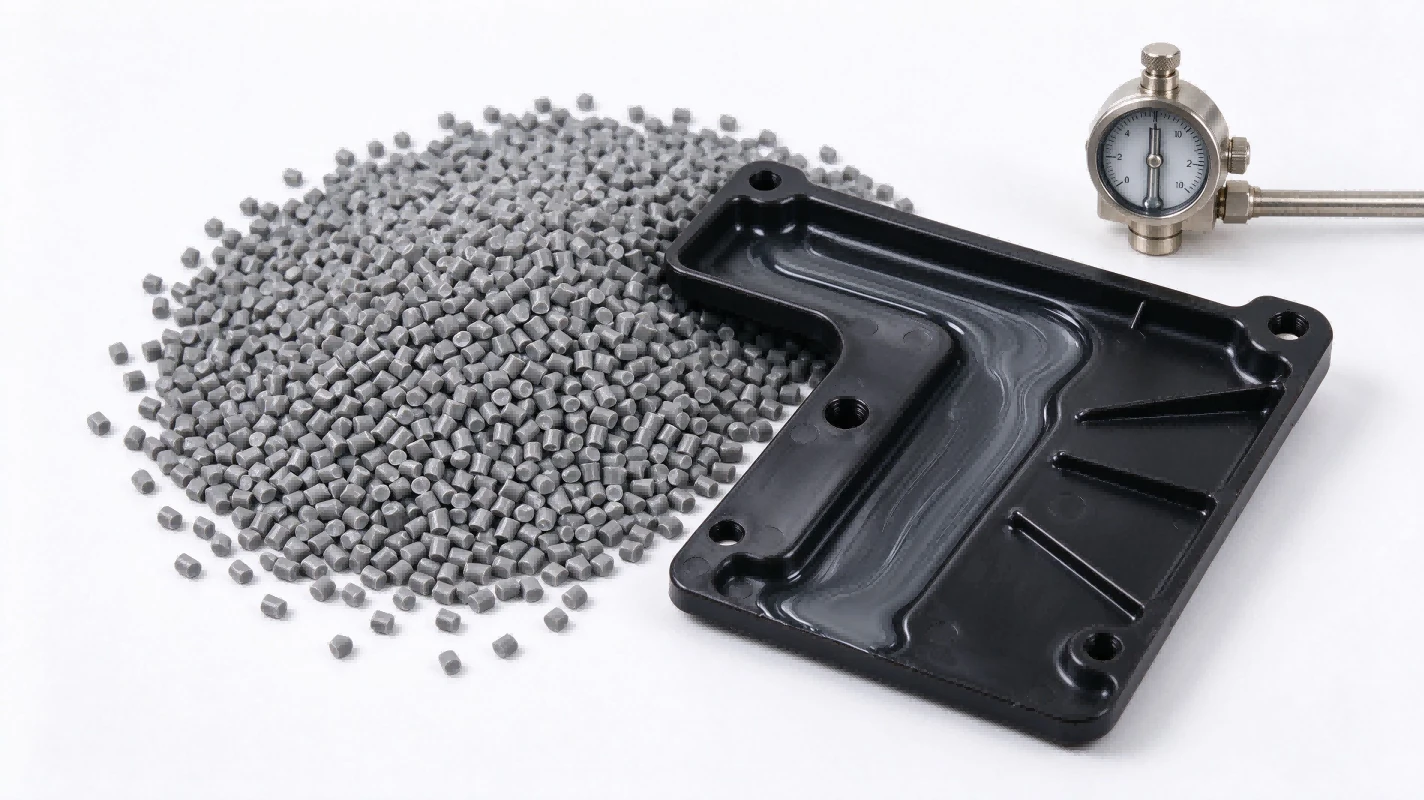
เอบีเอส
ลักษณะการไหลจะแตกต่างกันไปตามเกรด และอาจได้รับผลกระทบจากอุณหภูมิการประมวลผลและรูปทรงของชิ้นส่วน
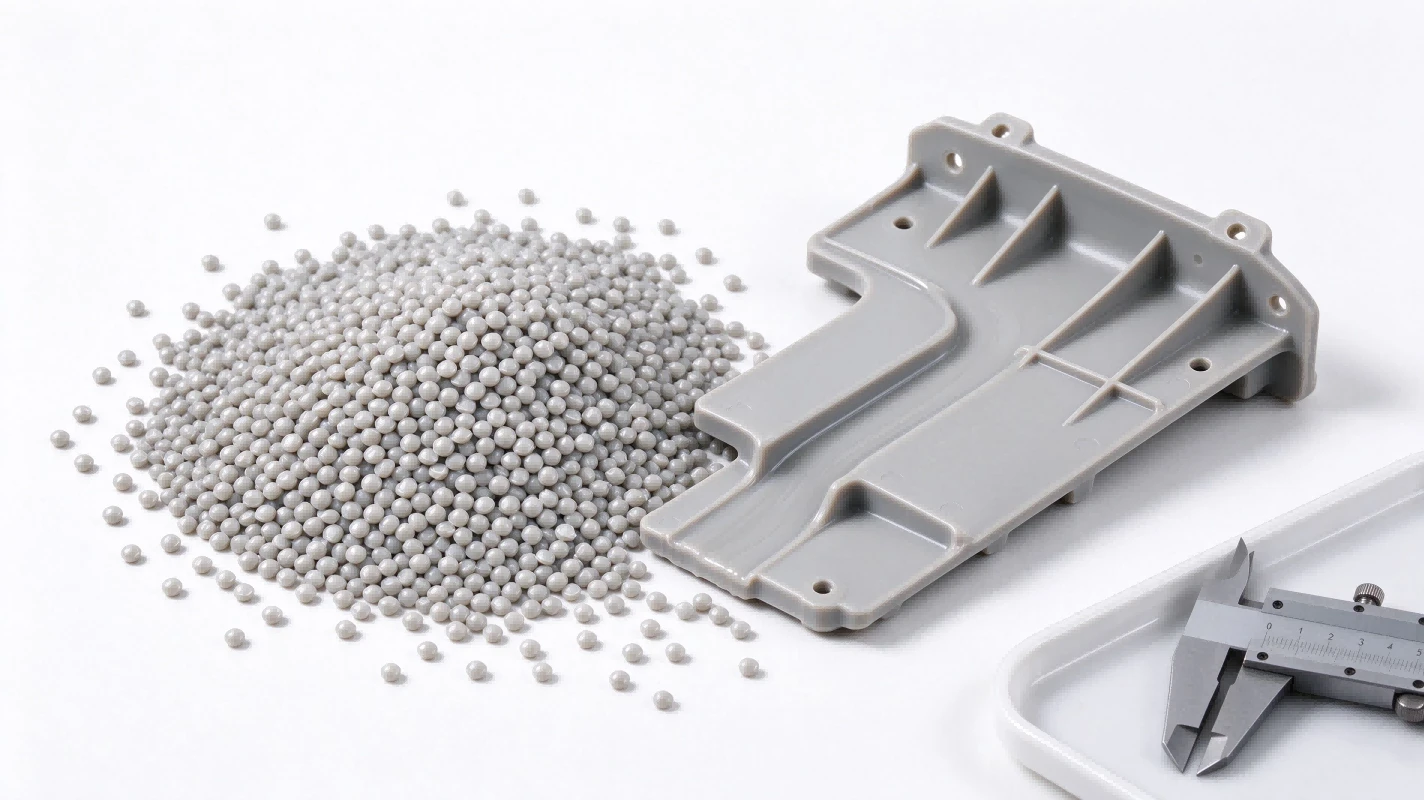
พีพี
มักจะมีลักษณะการไหลที่ดี แม้ว่าส่วนที่บางและเส้นทางการไหลยาวยังคงต้องมีการออกแบบที่เหมาะสม

พีซี
เงื่อนไขการแปรรูปและข้อกำหนดในการทำให้แห้งต้องได้รับการดูแลอย่างระมัดระวัง

พีเอ
สภาพความชื้นและการเลือกเกรดอาจส่งผลต่อความสม่ำเสมอในการขึ้นรูป
การเลือกวัสดุควรขึ้นอยู่กับการใช้งานและข้อมูลทางเทคนิคของเกรดจริง แทนที่จะคิดว่าเรซินตระกูลหนึ่งเติมได้ดีกว่าอีกตระกูลหนึ่งเสมอ
4. วิธีแก้ไขช็อตช็อตในการฉีดขึ้นรูป
เมื่อเกิดการช็อตช็อต ผู้ผลิตควรระบุเหตุผลก่อนทำการปรับเปลี่ยนกระบวนการ
1. ตรวจสอบปริมาตรการฉีด
ยืนยันว่าเครื่องจักรได้จัดหาวัสดุเพียงพอสำหรับชิ้นส่วน รางรอง และเบาะรองนั่งในกระบวนการที่จำเป็น
ขนาดช็อตที่ไม่เพียงพอสามารถป้องกันไม่ให้โพรงเต็มได้
2. ตรวจสอบความดันและความเร็วของการฉีด
หากความดันไม่เพียงพอ วัสดุที่หลอมละลายอาจไม่ถึงจุดสิ้นสุดของคาวิตี้
โปรไฟล์ความเร็วการฉีดที่เหมาะสมอาจช่วยรักษาการไหลผ่านส่วนที่บางได้
อย่างไรก็ตาม การเพิ่มแรงดันหรือความเร็วโดยไม่ตรวจสอบเงื่อนไขอื่นๆ อาจทำให้เกิดข้อบกพร่องเพิ่มเติมได้
3. ตรวจสอบอุณหภูมิหลอมเหลวและแม่พิมพ์
หากวัสดุเย็นตัวเร็วเกินไป การไหลของวัสดุอาจถูกจำกัดก่อนที่จะเติมช่องให้เต็ม
ตรวจสอบอุณหภูมิของวัสดุและแม่พิมพ์จริงตามคำแนะนำของซัพพลายเออร์เรซิน
หลีกเลี่ยงอุณหภูมิที่สูงเกินไปซึ่งอาจทำให้วัสดุเสื่อมสภาพ
4. ตรวจสอบระบบประตูและทางวิ่ง
ประตูที่มีขนาดเล็กเกินไป ถูกปิดกั้นบางส่วนหรืออยู่ในตำแหน่งที่ไม่ดีสามารถจำกัดการไหลของวัสดุได้
ตรวจสอบการปนเปื้อน การสึกหรอ และข้อจำกัดอื่นๆ ในระบบทางวิ่งและประตู
5. ปรับปรุงการระบายเชื้อรา
อากาศที่ติดอยู่ภายในโพรงสามารถป้องกันไม่ให้พลาสติกหลอมเหลวเข้าถึงบางพื้นที่ได้
ตรวจสอบตำแหน่งการระบายอากาศ โดยเฉพาะบริเวณใกล้จุดสิ้นสุดของเส้นทางการไหล และพื้นที่ที่การเติมไม่สมบูรณ์
6. ตรวจสอบการออกแบบชิ้นส่วน
ผนังบาง ช่องแคบ และทางเดินยาวอาจทำให้การเติมยากขึ้น
ในกรณีที่การออกแบบผลิตภัณฑ์เอื้ออำนวย ให้ตรวจสอบความหนาของผนัง ตำแหน่งเกต และการเปลี่ยนรูปทรงเรขาคณิตกับผู้ออกแบบแม่พิมพ์

5. ช็อตช็อตสั้นกับข้อบกพร่องในการฉีดขึ้นรูปอื่นๆ
ข้อบกพร่องในการขึ้นรูปหลายประการอาจส่งผลต่อรูปลักษณ์ของส่วนประกอบพลาสติก แต่สาเหตุจะแตกต่างกัน
|
ข้อบกพร่อง |
ลักษณะหลัก |
สาเหตุทั่วไป |
|---|---|---|
|
ยิงสั้น |
เนื้อหาขาดหายไปหรือไม่สมบูรณ์ |
การเติมไม่เพียงพอหรือการไหลที่จำกัด |
|
แฟลช |
พลาสติกส่วนเกินบางๆ รอบขอบหรือเส้นแบ่งส่วน |
แรงดันในโพรงมากเกินไปหรือการปิด/ปิดผนึกแม่พิมพ์ไม่ดี |
|
เครื่องหมายจม |
ความหดหู่ในท้องถิ่นบนพื้นผิว |
การหดตัวไม่สม่ำเสมอ การบรรจุไม่เพียงพอ หรือส่วนที่หนา |
|
เส้นเชื่อม |
เส้นที่มองเห็นได้ซึ่งส่วนหน้าหลอมละลายที่แยกจากกันมาบรรจบกัน |
ส่วนหน้าของการไหลเชื่อมต่อกันระหว่างการเติม |
|
รอยไหม้ |
บริเวณที่มืดหรือเปลี่ยนสี |
อากาศที่ติดอยู่หรืออุณหภูมิของวัสดุมากเกินไป |
|
บิดเบี้ยว |
ชิ้นส่วนโค้งงอหรือบิดหลังจากการขึ้นรูป |
การหดตัวและการระบายความร้อนไม่สม่ำเสมอ |
การระบุข้อบกพร่องอย่างถูกต้องเป็นสิ่งสำคัญเนื่องจากวิธีการแก้ไขไม่สามารถใช้แทนกันได้
6. รายการตรวจสอบการแก้ไขปัญหาเชิงปฏิบัติ
เมื่อพบช็อตช็อตสั้นๆ ในระหว่างการผลิต ให้ปฏิบัติตามกระบวนการตรวจสอบที่มีโครงสร้าง
|
ขั้นตอน |
รายการตรวจสอบ |
สิ่งที่ต้องตรวจสอบ |
|---|---|---|
|
1 |
ตำแหน่งที่มีข้อบกพร่อง |
ระบุให้แน่ชัดว่าส่วนไหนไม่สมบูรณ์ |
|
2 |
การจัดหาวัสดุ |
ตรวจสอบว่ามีปริมาณวัสดุที่ถูกต้องหรือไม่ |
|
3 |
การตั้งค่าเครื่อง |
ตรวจสอบขนาดช็อต แรงกด ความเร็ว และเวลาเติม |
|
4 |
อุณหภูมิของวัสดุ |
ตรวจสอบอุณหภูมิหลอมเหลวและสภาพวัสดุที่เกิดขึ้นจริง |
|
5 |
อุณหภูมิของแม่พิมพ์ |
ตรวจสอบการกระจายอุณหภูมิและสภาวะความเย็น |
|
6 |
ประตูและนักวิ่ง |
ตรวจสอบการอุดตันหรือการจำกัดการไหลมากเกินไป |
|
7 |
การระบายอากาศของเชื้อรา |
Check whether trapped air is preventing complete filling. |
|
8 |
เรขาคณิตของชิ้นส่วน |
ตรวจสอบส่วนที่บาง เส้นทางการไหลที่ยาว และข้อจำกัดในการออกแบบ |
|
9 |
|
ทำการปรับเปลี่ยนแบบควบคุมและเปรียบเทียบชิ้นส่วนผลลัพธ์ |
การเปลี่ยนแปลงพารามิเตอร์กระบวนการหลายรายการพร้อมกันทำให้ยากต่อการระบุสาเหตุที่แท้จริง
แนวทางการแก้ไขปัญหาแบบควบคุมมีความน่าเชื่อถือมากกว่า

7. วิธีป้องกันการช็อตช็อตระหว่างการผลิตจำนวนมาก
การป้องกันการฉีดช็อตสั้นต้องอาศัยความเอาใจใส่ทั้งการพัฒนาแม่พิมพ์และการควบคุมการผลิต
ก่อนการผลิตจำนวนมาก:
- Review the part design for difficult-to-fill areas.
- ยืนยันขนาดประตูและทางวิ่งที่เหมาะสม
- ตรวจสอบการระบายอากาศของเชื้อรา
- ตรวจสอบข้อกำหนดวัสดุและข้อกำหนดในการเตรียมการ
- ดำเนินการทดลองแม่พิมพ์และตรวจสอบผลการเติมคาวิตี้ทั้งหมด
ระหว่างการผลิต:
- รักษาการตั้งค่าเครื่องให้คงที่
- ตรวจสอบการป้อนและการอบแห้งวัสดุตามความจำเป็น
- รักษาประตู รางน้ำ และระบบระบายอากาศให้สะอาด
- บันทึกการปรับปรุงกระบวนการและผลการตรวจสอบ
- ตรวจสอบการเติมที่ไม่สมบูรณ์ที่เกิดซ้ำ แทนที่จะอาศัยการเปลี่ยนแปลงพารามิเตอร์ชั่วคราว
กระบวนการที่มีเสถียรภาพควรผลิตชิ้นส่วนที่สมบูรณ์อย่างสม่ำเสมอ ไม่ใช่ตัวอย่างเดียวที่ยอมรับได้
JIEJIN PLASTIC สนับสนุนโครงการฉีดขึ้นรูปอย่างไร
JIEJIN PLASTIC ให้การพัฒนาผลิตภัณฑ์พลาสติกตามสั่ง การผลิตแม่พิมพ์ การพิมพ์ 3 มิติ และการผลิตการฉีดขึ้นรูป
ทีมวิศวกรของเราสามารถตรวจสอบรูปทรงของชิ้นส่วนและหารือเกี่ยวกับความสามารถในการขึ้นรูป การเลือกวัสดุ การวางตำแหน่งเกต และข้อควรพิจารณาด้านการผลิตในระหว่างการพัฒนาผลิตภัณฑ์
สำหรับโครงการใหม่ การตรวจสอบการออกแบบตั้งแต่เนิ่นๆ สามารถช่วยระบุคุณลักษณะที่เติมได้ยากก่อนผลิตแม่พิมพ์
หากคุณกำลังประสบปัญหาในการฉีดขึ้นรูประยะสั้นหรือปัญหาการฉีดขึ้นรูปอื่นๆ การแบ่งปันการวาดชิ้นส่วน ข้อมูลวัสดุ ภาพถ่ายของข้อบกพร่อง และรายละเอียดการผลิตที่เกี่ยวข้องสามารถช่วยสร้างขั้นตอนถัดไปสำหรับการประเมินทางเทคนิคได้



กำลังมองหาพันธมิตรด้านการผลิตพลาสติกที่เชื่อถือได้อยู่ใช่ไหม?
โซลูชันการผลิตแบบกำหนดเองโดย JIEJIN PLASTIC
การฉีดขึ้นรูปพลาสติก·ชิ้นส่วนพลาสติกแบบกำหนดเอง· การพิมพ์ 3 มิติ·โซลูชั่นบรรจุภัณฑ์
คำถามที่พบบ่อย
คำถามที่ 1: การฉีดขึ้นรูประยะสั้นคืออะไร?
-
ช็อตสั้นๆ เกิดขึ้นเมื่อพลาสติกหลอมเหลวไม่เต็มโพรงแม่พิมพ์ ส่งผลให้ส่วนประกอบพลาสติกเกิดขึ้นบางส่วนหรือไม่สมบูรณ์
คำถามที่ 2: สาเหตุที่พบบ่อยที่สุดของภาพช็อตสั้นคืออะไร?
-
สาเหตุที่เป็นไปได้ ได้แก่ ปริมาณการฉีดไม่เพียงพอ แรงดันการฉีดต่ำ อุณหภูมิวัสดุไม่เหมาะสม ประตูจำกัด การระบายอากาศไม่ดี และรูปทรงของชิ้นส่วนที่ยาก ควรระบุสาเหตุที่แท้จริงผ่านการตรวจสอบ
คำถามที่ 3: การเพิ่มแรงดันในการฉีดสามารถแก้ปัญหาช็อตสั้นได้หรือไม่
-
อาจช่วยได้เมื่อทำให้เกิดแรงกดดันไม่เพียงพอ อย่างไรก็ตาม ปัจจัยอื่นๆ เช่น ประตูที่ถูกปิดกั้น อากาศที่ติดอยู่ และอุณหภูมิของวัสดุต่ำ อาจต้องใช้วิธีแก้ปัญหาที่แตกต่างกัน
คำถามที่ 4: การออกแบบแม่พิมพ์สามารถทำให้เกิดช็อตสั้นได้หรือไม่?
-
ใช่. ตำแหน่งประตู ขนาดทางวิ่ง การระบายอากาศ และรูปทรงของโพรง ล้วนส่งผลต่อการที่พลาสติกหลอมเหลวเติมลงในแม่พิมพ์ได้
คำถามที่ 5: ช็อตสั้นและแฟลชมีข้อบกพร่องเหมือนกันหรือไม่
-
ไม่ การยิงระยะสั้นหมายความว่าโพรงไม่เต็ม Flash คือพลาสติกส่วนเกินที่หลุดออกจากโพรงแม่พิมพ์ ซึ่งมักจะอยู่ใกล้เส้นแยกส่วนหรือช่องว่างอื่นๆ