


รอยเชื่อมในการฉีดขึ้นรูป: สาเหตุ ความเสี่ยง และการป้องกัน
เส้นเชื่อมเป็นปัญหาด้านรูปลักษณ์และคุณภาพทั่วไปในพลาสติกการฉีดขึ้นรูป. เกิดขึ้นเมื่อส่วนหน้าของพลาสติกหลอมเหลวสองหน้าหรือมากกว่าไหลมาบรรจบกันภายในโพรงแม่พิมพ์แต่ไม่ได้ยึดติดกันอย่างเพียงพอ
ขึ้นอยู่กับวัสดุ การออกแบบแม่พิมพ์ และสภาวะการประมวลผล เส้นเชื่อมอาจปรากฏเป็นเส้นที่มองเห็นได้ ร่อง หรือความแตกต่างของสีบนชิ้นส่วนที่เสร็จแล้ว ในบางการใช้งาน อาจลดความแข็งแรงทางกลในท้องถิ่นด้วย
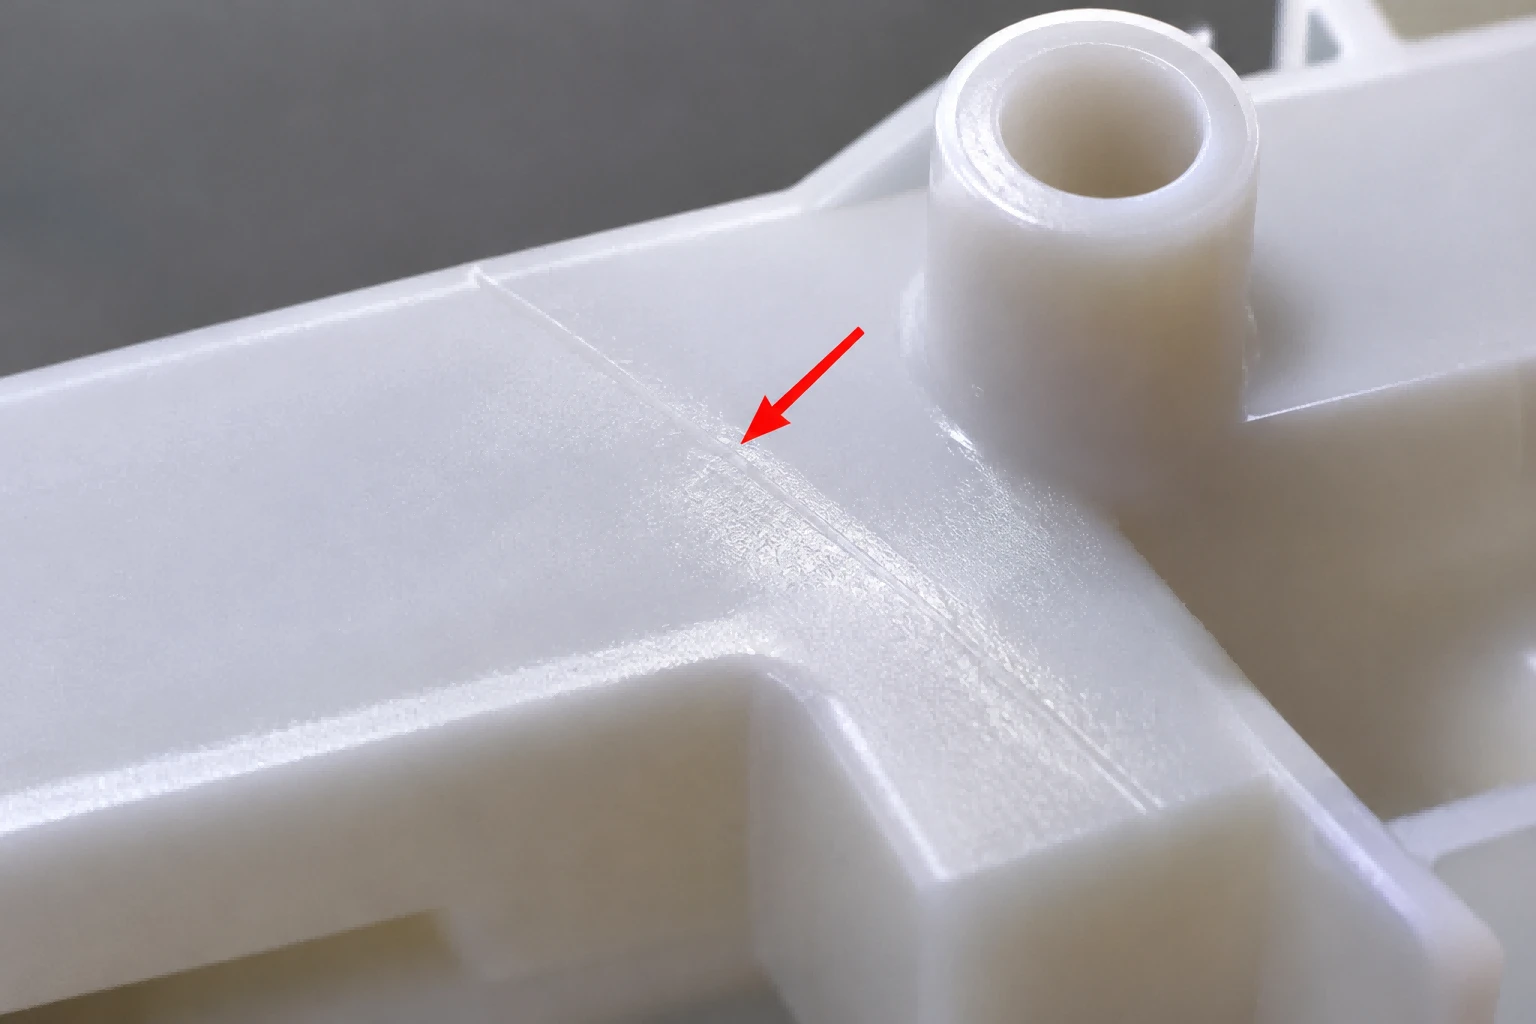
ไม่ใช่ทุกรอยเชื่อมทำให้เกิดปัญหาในการทำงาน อย่างไรก็ตาม เมื่อปรากฏบนพื้นผิวที่มองเห็นได้หรือในพื้นที่รับน้ำหนัก จะต้องมีการประเมินอย่างรอบคอบ
การทำความเข้าใจว่าเหตุใดรอยเชื่อมจึงกลายเป็นขั้นตอนแรกในการลดลักษณะที่ปรากฏและลดผลกระทบต่อประสิทธิภาพของผลิตภัณฑ์ให้เหลือน้อยที่สุด
1. เส้นเชื่อมในการฉีดขึ้นรูปคืออะไร?
เส้นเชื่อมหรือที่เรียกว่าเส้นถัก เกิดขึ้นเมื่อส่วนหน้าของหลอมละลายที่แยกจากกัน 2 ชิ้นมาบรรจบกันในระหว่างกระบวนการเติม
สิ่งนี้สามารถเกิดขึ้นได้เมื่อพลาสติกหลอมเหลวไหลไปรอบๆ สิ่งกีดขวาง เช่น รู หมุดหลัก หรือส่วนแทรก หรือเมื่อพลาสติกหลอมเข้าไปในโพรงผ่านประตูหลายบาน
เมื่อส่วนหน้าของการไหลมาบรรจบกัน ทั้งสองส่วนจะต้องรวมกันภายใต้สภาวะอุณหภูมิและความดันที่เหมาะสม หากวัสดุเย็นลงมากเกินไป หรือส่วนหน้าของการไหลเชื่อมกันไม่มีประสิทธิภาพ อาจยังมีเส้นที่มองเห็นได้หรือพื้นที่การยึดติดที่อ่อนแออยู่
เส้นเชื่อมอาจส่งผลต่อ:
- ลักษณะพื้นผิว
- ความแข็งแรงทางกลในท้องถิ่น
- ประสิทธิภาพการกระแทก
- ความสม่ำเสมอระหว่างชิ้นส่วนที่ขึ้นรูป
ความรุนแรงขึ้นอยู่กับเรซิน ตำแหน่งของเส้น รูปทรงของชิ้นส่วน และสภาพการขึ้นรูป
2. รอยเชื่อมเกิดจากอะไร?
ปัจจัยหลายประการสามารถมีส่วนทำให้เกิดแนวเชื่อมได้ ในหลายกรณี มีปัจจัยมากกว่าหนึ่งปัจจัยที่เกี่ยวข้อง
2.1 อุณหภูมิหลอมเหลวต่ำ
หากอุณหภูมิพลาสติกหลอมเหลวต่ำเกินไป ด้านหน้าของการไหลอาจสูญเสียความร้อนก่อนที่จะมาบรรจบกัน
เนื่องจากวัสดุเคลื่อนที่ได้น้อยลง จึงอาจหลอมรวมกับวัสดุไหลด้านหน้าอื่นได้ไม่ดีนัก ซึ่งจะทำให้มองเห็นรอยเชื่อมมากขึ้นหรือลดความแข็งแรงในการยึดเกาะ
การปรับปรุงที่เป็นไปได้: ตรวจสอบช่วงอุณหภูมิหลอมเหลวที่แนะนำสำหรับเรซินที่เลือก และยืนยันว่าสภาวะกระบวนการจริงมีความเหมาะสม
อย่าเพิ่มอุณหภูมิโดยไม่คำนึงถึงขีดจำกัดของวัสดุและความเป็นไปได้ที่จะเกิดการย่อยสลาย
2.2 อุณหภูมิแม่พิมพ์ต่ำ
แม่พิมพ์เย็นอาจทำให้พลาสติกที่อยู่ใกล้ผิวโพรงเย็นลงอย่างรวดเร็ว
เมื่อส่วนหน้าของกระแสไหลทั้งสองมาพบกันหลังจากสูญเสียความร้อนมากเกินไป ความสามารถในการรวมตัวของทั้งสองหน้าอาจลดลง
การปรับปรุงที่เป็นไปได้: ประเมินอุณหภูมิแม่พิมพ์ตามคำแนะนำของซัพพลายเออร์วัสดุ รวมถึงรูปลักษณ์และข้อกำหนดด้านมิติของชิ้นส่วน
2.3 ความเร็วการฉีดและสภาวะการบรรจุ
หากวัสดุหลอมไหลช้าเกินไป วัสดุอาจเย็นตัวลงก่อนที่จะไหลมาบรรจบกัน
อย่างไรก็ตาม การเพิ่มความเร็วการฉีดก็ไม่ใช่วิธีแก้ปัญหาที่ถูกต้องเสมอไป การใช้ความเร็วสูงเกินไปอาจทำให้เกิดปัญหาอื่นๆ ได้ เช่น รอยไหม้ การพุ่งออก หรือแรงเฉือนที่มากเกินไป
การปรับปรุงที่เป็นไปได้: ตรวจสอบโปรไฟล์การบรรจุและปรับความเร็วการฉีดในลักษณะที่ได้รับการควบคุม ตรวจสอบว่าวัสดุสามารถเข้าถึงจุดนัดพบได้หรือไม่โดยยังคงรักษาสภาพการไหลที่เหมาะสมไว้
2.4 ตำแหน่งประตูและการออกแบบแม่พิมพ์
ตำแหน่งเกตมีอิทธิพลอย่างมากต่อการเคลื่อนที่ของพลาสติกหลอมเหลวผ่านโพรง
หากโลหะหลอมถูกบังคับให้แยกออกจากแกน รู หรือสิ่งกีดขวางอื่นๆ ด้านหน้าของการไหลที่แยกจากกันอาจมาบรรจบกันอีกครั้งที่ปลายน้ำและสร้างเส้นเชื่อม
ประตูหลายบานยังสามารถสร้างจุดนัดพบที่ส่วนหน้าหลอมละลายที่แตกต่างกันมาบรรจบกัน
การปรับปรุงที่เป็นไปได้: ตรวจสอบตำแหน่งประตู ขนาดประตู เค้าโครงทางวิ่ง และพฤติกรรมการเติมคาวิตี้ในระหว่างการออกแบบแม่พิมพ์ ในบางกรณี การเปลี่ยนตำแหน่งเกตหรือการปรับเส้นทางการไหลสามารถย้ายแนวเชื่อมไปยังบริเวณที่มองเห็นได้น้อยลงหรือบริเวณที่สำคัญน้อยลง
2.5 การระบายอากาศไม่ดี
อากาศที่ติดอยู่ภายในโพรงแม่พิมพ์อาจรบกวนด้านหน้าการไหลเมื่อปะทะกัน
การระบายอากาศที่ไม่ดีอาจทำให้เกิดรอยเชื่อมที่มองเห็นได้ และยังทำให้เกิดรอยไหม้หรือการบรรจุที่ไม่สมบูรณ์อีกด้วย
การปรับปรุงที่เป็นไปได้: ตรวจสอบตำแหน่งระบายอากาศและยืนยันว่าแม่พิมพ์สามารถปล่อยอากาศที่ติดอยู่ได้อย่างมีประสิทธิภาพ
ช่องระบายอากาศควรได้รับการออกแบบและบำรุงรักษาอย่างเหมาะสมสำหรับวัสดุและโครงสร้างของแม่พิมพ์
2.6 คุณสมบัติของวัสดุ
พลาสติกแต่ละประเภทมีลักษณะการไหล พฤติกรรมทางความร้อน และประสิทธิภาพการยึดเกาะที่แตกต่างกัน
วัสดุบางชนิดไวต่อการเกิดแนวเชื่อมมากกว่า โดยเฉพาะอย่างยิ่งเมื่อชิ้นส่วนมีรูปทรงที่ซับซ้อนหรือมีเส้นทางการไหลที่ยาว
วัสดุเสริมใยแก้วอาจแสดงเส้นเชื่อมที่มองเห็นได้ เนื่องจากการวางแนวของเส้นใยสามารถเปลี่ยนตำแหน่งที่กระแสไหลมาบรรจบกัน
การปรับปรุงที่เป็นไปได้: ตรวจสอบเกรดเรซินและข้อมูลทางเทคนิค หากแอปพลิเคชันอนุญาต ให้เปรียบเทียบเกรดวัสดุทางเลือกผ่านการประเมินทางวิศวกรรมและการทดสอบตัวอย่าง

3. เส้นเชื่อมส่งผลต่อชิ้นส่วนพลาสติกอย่างไร?
ผลกระทบของแนวเชื่อมขึ้นอยู่กับตำแหน่งและความรุนแรง
ปัญหารูปลักษณ์
เส้นเชื่อมอาจปรากฏเป็นเส้นบางๆ ร่อง หรือความมันเงาเปลี่ยนแปลงไป โดยจะสังเกตเห็นได้ชัดเจนเป็นพิเศษบนชิ้นส่วนพลาสติกมัน โปร่งใส หรือสีเข้ม
สำหรับผลิตภัณฑ์ที่หันหน้าเข้าหาผู้บริโภค แม้แต่เส้นเล็กๆ ที่มองเห็นได้ก็อาจยอมรับไม่ได้หากคาดว่าพื้นผิวจะมีผิวสำเร็จที่สม่ำเสมอ
ความเข้มแข็งในท้องถิ่นลดลง
เมื่อส่วนหน้าหลอมละลายทั้งสองไม่ติดกันเพียงพอ พื้นที่ดังกล่าวอาจมีความแข็งแรงเชิงกลต่ำกว่าวัสดุโดยรอบ
สิ่งนี้อาจมีความสำคัญสำหรับชิ้นส่วนที่ต้องสัมผัสกับแรงกระแทก การโค้งงอ การสั่นสะเทือน หรือการโหลดซ้ำๆ
ความเสี่ยงด้านการทำงาน
หากมีรอยเชื่อมเกิดขึ้นรอบๆ หัวสกรู คุณลักษณะการติดตั้ง คลิป หรือพื้นที่การทำงานอื่นๆ อาจส่งผลต่อความน่าเชื่อถือของชิ้นส่วน
ด้วยเหตุนี้ รอยเชื่อมจึงไม่ควรตัดสินจากรูปลักษณ์ภายนอกเท่านั้น ต้องพิจารณาสถานที่และวัตถุประสงค์การใช้งานของผลิตภัณฑ์ด้วย
4. วิธีลดรอยเชื่อมในการฉีดขึ้นรูป
ไม่มีการปรับเพียงครั้งเดียวที่จะขจัดทุกรอยเชื่อม แนวทางที่มีประสิทธิภาพมากที่สุดคือการระบุสาเหตุและทบทวนแม่พิมพ์ วัสดุ และกระบวนการร่วมกัน
| พื้นที่ปรับปรุง | การกระทำที่เป็นไปได้ | ประโยชน์ที่คาดว่าจะได้รับ |
|
อุณหภูมิละลาย |
ตรวจสอบอุณหภูมิการประมวลผลเฉพาะเรซิน |
ช่วยรักษาอัตราการไหลหลอมที่เหมาะสม |
|
อุณหภูมิของแม่พิมพ์ |
ปรับอุณหภูมิแม่พิมพ์ให้เหมาะสมภายในช่วงที่แนะนำ |
ช่วยลดความเย็นก่อนวัยอันควร |
|
ความเร็วในการฉีด |
ปรับโปรไฟล์การเติมผ่านการทดลองที่มีการควบคุม |
ช่วยให้หน้าไหลตอบสนองภายใต้สภาวะที่เหมาะสม |
|
ที่ตั้งประตู |
ตรวจสอบตำแหน่งประตูและจำนวนประตู |
สามารถเปลี่ยนจุดที่กระแสไหลมาบรรจบกันได้ |
|
การระบายอากาศ |
ตรวจสอบตำแหน่งและสภาพของช่องระบายอากาศ |
ช่วยปล่อยอากาศที่ติดอยู่ |
|
การเลือกใช้วัสดุ |
ประเมินเกรดเรซินที่เหมาะสม |
อาจปรับปรุงพฤติกรรมการไหลและการยึดเกาะ |
|
การออกแบบชิ้นส่วน |
ตรวจสอบความหนาของผนังและสิ่งกีดขวางการไหล |
ช่วยสร้างรูปแบบการเติมที่สมดุลมากขึ้น |
ตรวจสอบตำแหน่งเกต
ตำแหน่งประตูควรพิจารณาตั้งแต่เนิ่นๆ ในการออกแบบแม่พิมพ์
หากรอยเชื่อมเกิดขึ้นในพื้นที่ที่มองเห็นได้ชัดเจนหรือมีความสำคัญทางโครงสร้าง ตำแหน่งประตูอื่นอาจช่วยเคลื่อนย้ายจุดนัดพบได้
นี่ไม่ได้หมายความว่าการเปลี่ยนเกตทุกครั้งจะกำจัดรอยเชื่อม เส้นทางการไหลที่แก้ไขควรได้รับการประเมินเพื่อให้แน่ใจว่าการบรรจุยังคงสมดุลและไม่มีข้อบกพร่องอื่นๆ
ปรับปรุงการระบายอากาศ
อากาศจำเป็นต้องมีเส้นทางหลบหนีที่เหมาะสม เนื่องจากพลาสติกหลอมเหลวจะเต็มเข้าไปในโพรง
ช่องระบายอากาศที่ถูกปิดกั้น ไม่เพียงพอ หรืออยู่ในตำแหน่งที่ไม่ดีอาจทำให้เกิดข้อบกพร่องในบริเวณที่ด้านหน้าของการไหลมาบรรจบกัน
การตรวจสอบและบำรุงรักษาแม่พิมพ์เป็นประจำเป็นสิ่งสำคัญ โดยเฉพาะอย่างยิ่งเมื่อข้อบกพร่องเดียวกันปรากฏขึ้นซ้ำๆ ในระหว่างการผลิต
ปรับพารามิเตอร์กระบวนการให้เหมาะสม
อุณหภูมิหลอมเหลว อุณหภูมิแม่พิมพ์ ความเร็วในการฉีด และความดันในการเติม ควรได้รับการตรวจสอบว่าเป็นกระบวนการที่เชื่อมโยงกัน แทนที่จะปรับอย่างอิสระโดยไม่มีหลักฐาน
การทดลองที่มีการควบคุมสามารถช่วยระบุว่าการเปลี่ยนแปลงกระบวนการปรับปรุงแนวการเชื่อมโดยไม่สร้างข้อบกพร่องอื่นๆ หรือไม่
5. วิธีตรวจสอบแนวเชื่อม
การตรวจสอบควรพิจารณาทั้งข้อกำหนดด้านรูปลักษณ์และการใช้งาน
การตรวจสอบด้วยสายตา
ตรวจสอบชิ้นส่วนภายใต้สภาพแสงที่สม่ำเสมอ มองหา:
- เส้นหรือร่องที่มองเห็นได้
- การเปลี่ยนแปลงความมันเงาหรือพื้นผิว
- ความแตกต่างของสีบริเวณจุดนัดพบ
- ตำแหน่งรอยเชื่อมซ้ำๆ ในหลายส่วน
สำหรับส่วนประกอบที่มีความสำคัญต่อรูปลักษณ์ ควรตกลงการมองเห็นที่ยอมรับได้ก่อนการผลิตจำนวนมาก
การตรวจสอบมิติและหน้าที่
หากแนวเชื่อมอยู่ใกล้กับจุดยึด หัวหน้าสกรู คลิป หรือคุณสมบัติรับน้ำหนัก ให้ตรวจสอบขนาดที่เกี่ยวข้องและประสิทธิภาพของการประกอบ
อาจจำเป็นต้องมีการทดสอบเพิ่มเติมเพื่อประเมินความต้านทานแรงกระแทก ประสิทธิภาพแรงดึง หรือข้อกำหนดทางกลอื่นๆ ทั้งนี้ขึ้นอยู่กับการใช้งาน
การตรวจสอบบทความครั้งแรก
ก่อนการผลิตจำนวนมาก ให้ตรวจสอบตัวอย่างที่ขึ้นรูปครั้งแรกโดยเทียบกับแบบที่ได้รับการอนุมัติและข้อกำหนดด้านคุณภาพ
การตรวจสอบควรรวมถึงขนาดที่สำคัญ ลักษณะที่ปรากฏ ความพอดี และการทำงาน หากมี
เส้นเชื่อมที่ยอมรับได้บนพื้นผิวภายในที่ไม่สำคัญอาจไม่เป็นที่ยอมรับบนพื้นผิวที่ถูกเปิดเผยหรือบริเวณที่มีโครงสร้างสำคัญ

6. ข้อผิดพลาดทั่วไปเมื่อพยายามแก้ไขรอยเชื่อม
การปรับเปลี่ยนบางอย่างอาจช่วยปรับปรุงอาการหนึ่งแต่จะสร้างปัญหาอื่นขึ้นมา
| ข้อผิดพลาดทั่วไป | ทำไมมันถึงเป็นปัญหาได้ | แนวทางที่ดีกว่า |
|
เพิ่มอุณหภูมิหลอมเหลวมากเกินไป |
อาจทำให้เกิดการเสื่อมสภาพของวัสดุหรือข้อบกพร่องอื่นๆ |
ปฏิบัติตามคำแนะนำในการแปรรูปเรซิน |
|
เพิ่มความเร็วการฉีดโดยไม่ต้องทดสอบ |
อาจเกิดรอยไหม้ การพุ่ง หรือแรงเฉือนที่มากเกินไป |
ใช้การปรับโปรไฟล์การบรรจุแบบควบคุม |
|
ละเลยการระบายอากาศ |
อากาศที่ติดอยู่อาจส่งผลต่อจุดนัดพบต่อไป |
ตรวจสอบและบำรุงรักษาช่องระบายอากาศของเชื้อรา |
|
การเปลี่ยนวัสดุโดยไม่มีการประเมิน |
เกรดที่แตกต่างกันอาจส่งผลต่อการหดตัวและขนาด |
ตรวจสอบประสิทธิภาพผ่านการทดสอบตัวอย่าง |
|
เน้นแต่รูปลักษณ์ภายนอกเท่านั้น |
เส้นเชื่อมที่มองเห็นหรือซ่อนอยู่อาจส่งผลต่อความแข็งแรง |
ประเมินตำแหน่ง รูปลักษณ์ และการทำงาน |
|
ทำการเปลี่ยนแปลงโดยไม่บันทึกผลลัพธ์ |
ทำให้กระบวนการนี้ยากต่อการทำซ้ำ |
การตั้งค่าเอกสารและผลการตรวจสอบ |
7. กระบวนการแก้ไขปัญหาเชิงปฏิบัติ
เมื่อรอยเชื่อมปรากฏขึ้นในระหว่างการผลิต การตรวจสอบอย่างเป็นระบบจะมีประสิทธิภาพมากกว่าการเปลี่ยนแปลงหลายอย่างในคราวเดียว
ขั้นตอนที่ 1: ระบุตำแหน่งที่แน่นอน
บันทึกตำแหน่งที่รอยเชื่อมปรากฏและไม่ว่าจะเกิดขึ้นสม่ำเสมอทั่วทั้งชิ้นส่วนหรือไม่
ขั้นตอนที่ 2: ตรวจสอบเส้นทางการไหล
ตรวจสอบว่าโลหะหลอมแตกออกเป็นรู แกน ส่วนแทรก หรือสิ่งกีดขวางอื่นๆ หรือไม่ ก่อนที่จะพบกันอีกครั้ง
ขั้นตอนที่ 3: ตรวจสอบเงื่อนไขกระบวนการ
ตรวจสอบอุณหภูมิหลอมละลาย อุณหภูมิแม่พิมพ์ ความเร็วการฉีด และสภาวะการบรรจุเทียบกับช่วงกระบวนการที่ได้รับอนุมัติ
ขั้นตอนที่ 4: ตรวจสอบแม่พิมพ์
ตรวจสอบสภาพประตู ผังทางวิ่ง และการระบายอากาศ มองหาช่องระบายอากาศที่อุดตันหรือปัญหาอื่นๆ ที่เกี่ยวข้องกับเชื้อรา
ขั้นตอนที่ 5: เรียกใช้การทดลองที่มีการควบคุม
เปลี่ยนตัวแปรที่เกี่ยวข้องทีละตัวในเวลาที่เหมาะสม บันทึกผลลัพธ์และตรวจสอบชิ้นส่วนภายใต้สภาวะที่สอดคล้องกัน
ขั้นตอนที่ 6: ตรวจสอบข้อกำหนดของผลิตภัณฑ์
ยืนยันว่ากระบวนการที่ได้รับการปรับปรุงนั้นตรงตามข้อกำหนดด้านรูปลักษณ์ ขนาด และการใช้งาน ก่อนที่จะนำไปใช้ในการผลิต
JIEJIN PLASTIC เข้าถึงคุณภาพการฉีดขึ้นรูปอย่างไร
JIEJIN PLASTIC สนับสนุนโครงการฉีดพลาสติกและการผลิตแม่พิมพ์ตามสั่ง สำหรับส่วนประกอบที่มีข้อกำหนดด้านรูปลักษณ์หรือการใช้งาน การวาดชิ้นส่วน การเลือกเรซิน การออกแบบประตู และปริมาณการผลิตที่คาดหวัง ถือเป็นข้อพิจารณาที่สำคัญในระหว่างการทบทวนโครงการ
เส้นเชื่อมเป็นตัวอย่างที่ดีว่าทำไมจึงต้องพิจารณาการออกแบบแม่พิมพ์และเงื่อนไขกระบวนการร่วมกัน การยอมรับได้ขึ้นอยู่กับว่าเกิดขึ้นที่ใด มองเห็นได้แค่ไหน และส่งผลต่อฟังก์ชันการทำงานที่ต้องการของชิ้นส่วนหรือไม่
ลูกค้าสามารถแบ่งปันภาพวาด 3 มิติ ตัวอย่าง หรือข้อกำหนดผลิตภัณฑ์เพื่อเริ่มการอภิปรายด้านการผลิต



กำลังมองหาพันธมิตรด้านการผลิตพลาสติกที่เชื่อถือได้อยู่ใช่ไหม?
โซลูชันการผลิตแบบกำหนดเองโดย JIEJIN PLASTIC
การฉีดขึ้นรูปพลาสติก· ชิ้นส่วนพลาสติกแบบกำหนดเอง · การพิมพ์ 3 มิติ· โซลูชั่นบรรจุภัณฑ์
คำถามที่พบบ่อย
คำถามที่ 1: เส้นเชื่อมถือเป็นข้อบกพร่องในการฉีดขึ้นรูปเสมอไปหรือไม่?
-
ไม่จำเป็น. เส้นเชื่อมบางเส้นเป็นสิ่งที่หลีกเลี่ยงไม่ได้เนื่องจากรูปทรงของชิ้นส่วนและเส้นทางการไหล จะยอมรับได้หรือไม่นั้นขึ้นอยู่กับรูปลักษณ์ ตำแหน่ง และผลกระทบต่อประสิทธิภาพของผลิตภัณฑ์
Q2: รอยเชื่อมลดความแข็งแรงของชิ้นส่วนพลาสติกหรือไม่?
-
พวกเขาทำได้ หากส่วนหน้าไหลทั้งสองไม่ติดกันเพียงพอ ความแข็งแรงในพื้นที่อาจลดลง ผลกระทบที่เกิดขึ้นจริงขึ้นอยู่กับเรซิน สภาวะกระบวนการ และตำแหน่งของแนวเชื่อม
คำถามที่ 3: การเพิ่มความเร็วในการฉีดสามารถขจัดรอยเชื่อมได้หรือไม่?
-
อาจช่วยได้ในบางกรณีโดยปล่อยให้ส่วนที่หลอมละลายมาบรรจบกันในขณะที่ยังร้อนเพียงพอ อย่างไรก็ตาม ความเร็วในการฉีดที่มากเกินไปอาจทำให้เกิดข้อบกพร่องอื่นๆ ในการขึ้นรูปได้ การปรับเปลี่ยนกระบวนการควรได้รับการประเมินผ่านการทดลองที่มีการควบคุม
Q4: การเปลี่ยนตำแหน่งประตูสามารถลดรอยเชื่อมได้หรือไม่?
-
ใช่ ในบางกรณี ตำแหน่งเกตที่แตกต่างกันสามารถเปลี่ยนเส้นทางการไหลและย้ายจุดนัดพบได้ การออกแบบที่ปรับปรุงใหม่ควรได้รับการตรวจสอบเพื่อหาการบรรจุที่สมดุลและข้อบกพร่องอื่นๆ ที่อาจเกิดขึ้น
คำถามที่ 5: เส้นเชื่อมจะมองเห็นได้ชัดเจนบนชิ้นส่วนพลาสติกโปร่งใสหรือมันวาวหรือไม่
-
พวกเขาสามารถเป็นได้ ลักษณะพื้นผิว แสง สี และคุณลักษณะของวัสดุ ล้วนส่งผลต่อการมองเห็น ส่วนประกอบที่โปร่งใสและมันวาวอาจต้องได้รับการประเมินลักษณะที่ละเอียดยิ่งขึ้น