


การระบายความร้อนของแม่พิมพ์ส่งผลต่อคุณภาพการฉีดขึ้นรูปและรอบเวลาอย่างไร
การทำความเย็นถือเป็นขั้นตอนสำคัญของการฉีดขึ้นรูปพลาสติก. หลังจากที่พลาสติกหลอมเหลวเต็มแม่พิมพ์ วัสดุจะต้องสูญเสียความร้อนเพียงพอในการแข็งตัวและรักษารูปร่างที่ต้องการก่อนจึงจะสามารถดีดชิ้นส่วนออกได้
ระบบระบายความร้อนของแม่พิมพ์ส่งผลกระทบมากกว่าเวลาที่ชิ้นส่วนใช้ภายในแม่พิมพ์ นอกจากนี้ยังสามารถส่งผลต่อการหดตัว การบิดเบี้ยว ความคงตัวของมิติ ลักษณะพื้นผิว และความสม่ำเสมอในการผลิต
สำหรับผู้ผลิตและผู้ซื้อผลิตภัณฑ์ การทำความเข้าใจการระบายความร้อนของแม่พิมพ์ช่วยอธิบายว่าทำไมแม่พิมพ์สองตัวที่ผลิตชิ้นส่วนที่คล้ายกันอาจมีรอบเวลาหรือผลลัพธ์ด้านคุณภาพที่แตกต่างกัน
คู่มือนี้จะอธิบายวิธีการทำงานของการระบายความร้อนของแม่พิมพ์ฉีด สิ่งที่อาจทำให้เกิดปัญหาในการระบายความร้อน และปัจจัยใดที่ควรพิจารณาเมื่อประเมินประสิทธิภาพการทำความเย็น
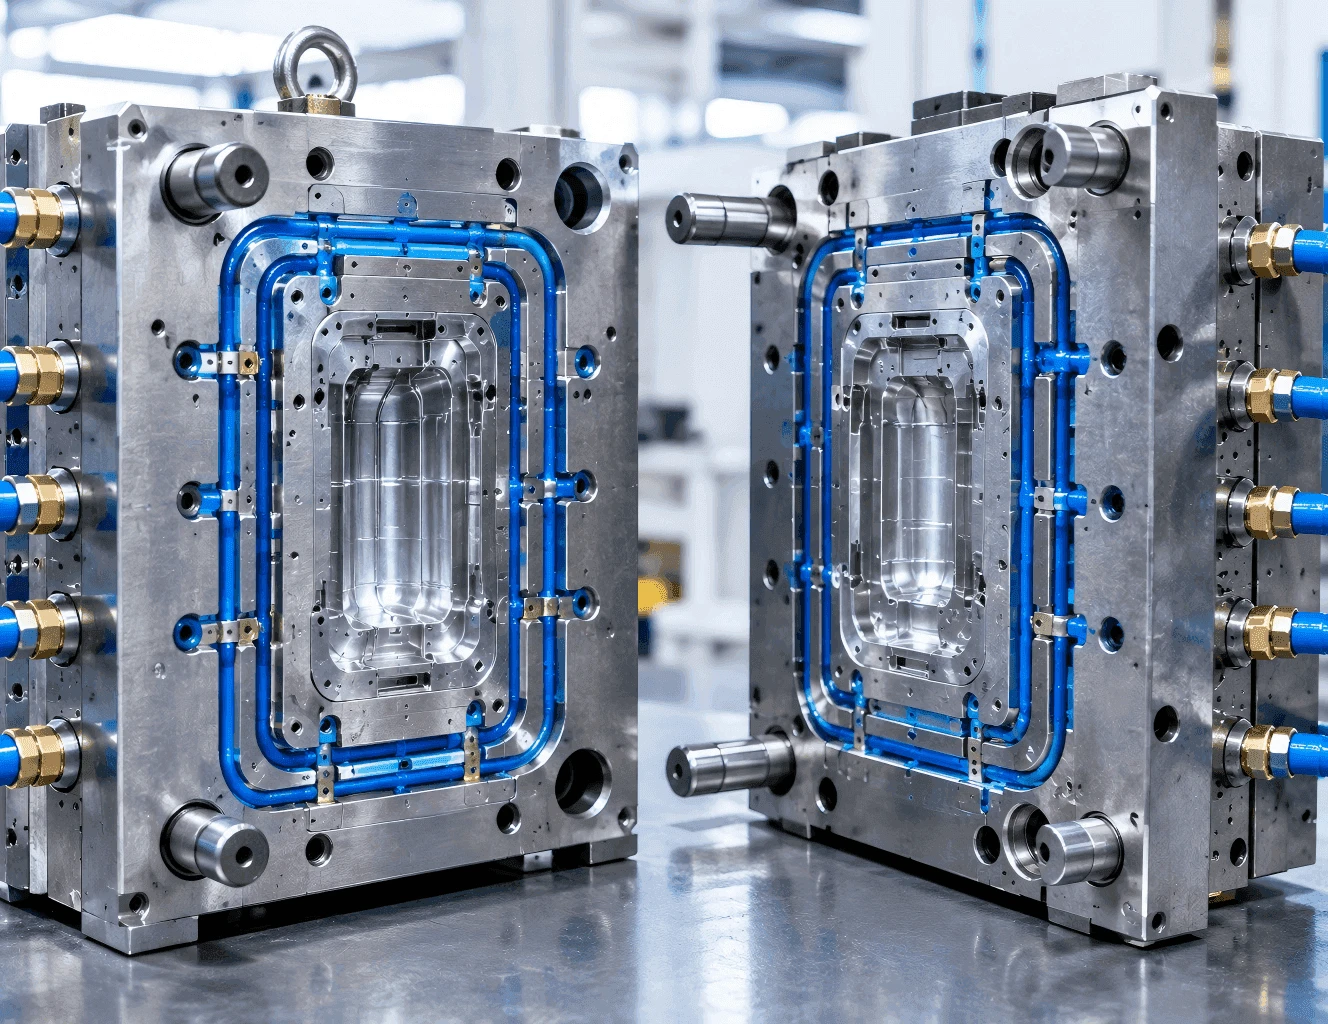
การหล่อเย็นของแม่พิมพ์ฉีดคืออะไร?
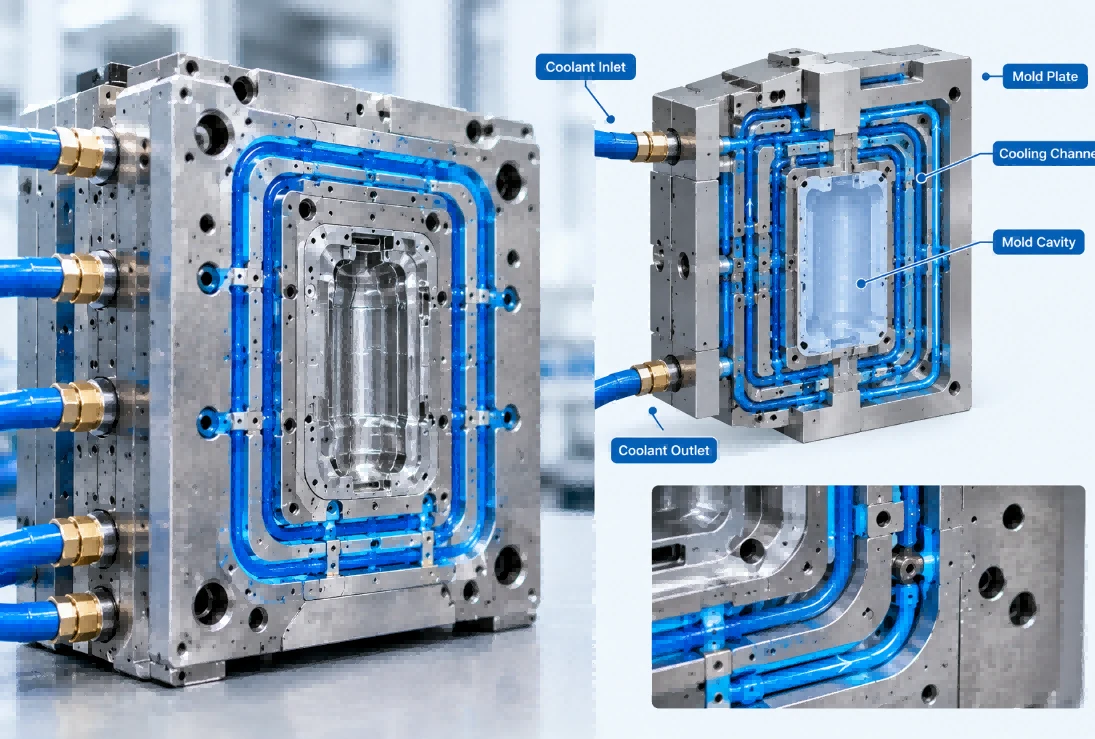
การระบายความร้อนของแม่พิมพ์ฉีดเป็นกระบวนการขจัดความร้อนออกจากชิ้นส่วนพลาสติกและแม่พิมพ์หลังจากเติมคาวิตี้แล้ว
ช่องระบายความร้อนมักถูกสร้างขึ้นในแม่พิมพ์เพื่อหมุนเวียนน้ำหรือตัวกลางทำความเย็นอื่นที่เหมาะสม ความร้อนจะถ่ายเทจากพลาสติกร้อนผ่านแม่พิมพ์เหล็กและเข้าสู่ตัวกลางหมุนเวียน
วัตถุประสงค์คือการบรรลุการระบายความร้อนที่เหมาะสมและสม่ำเสมอเพียงพอ เพื่อให้สามารถขับชิ้นส่วนออกได้โดยไม่เสียรูปหรือปัญหาด้านคุณภาพอื่นๆ ที่ยอมรับไม่ได้
สภาวะการหล่อเย็นที่ต้องการขึ้นอยู่กับเรซิน ความหนาของชิ้นส่วน วัสดุแม่พิมพ์ โครงร่างของช่อง สภาวะของสารหล่อเย็น และข้อกำหนดในการผลิต
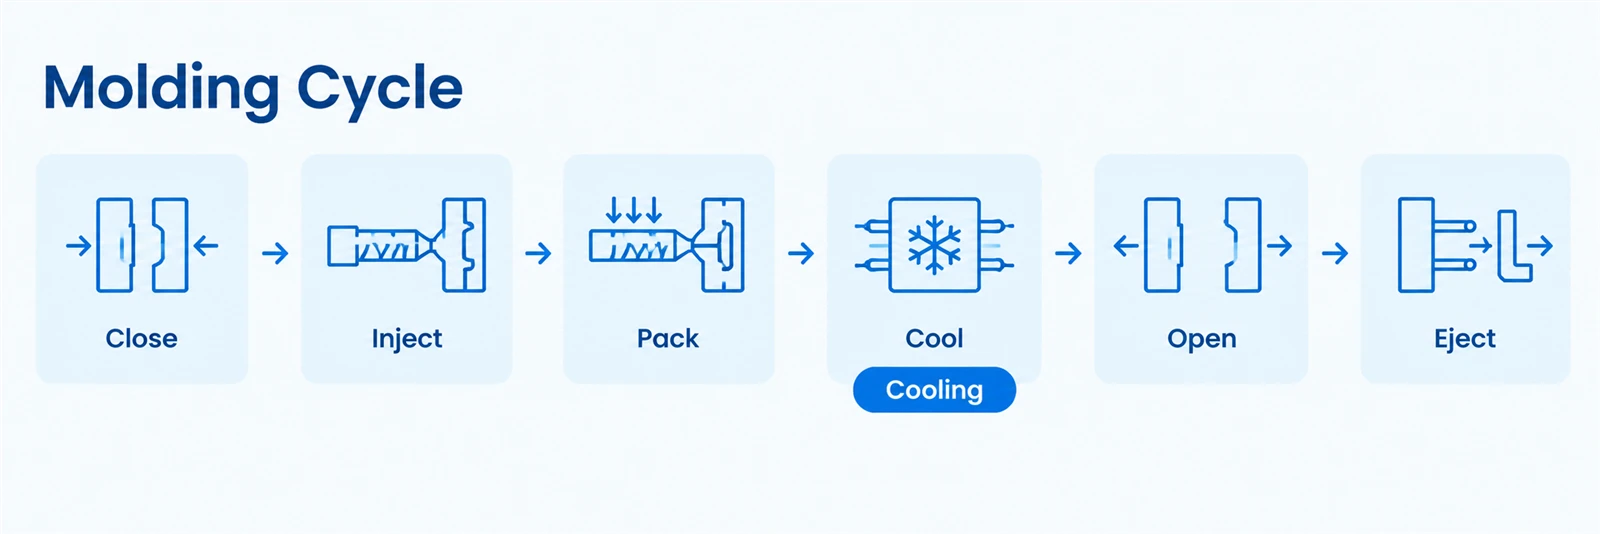
เหตุใดการทำความเย็นจึงส่งผลสำคัญต่อรอบเวลา
โดยทั่วไปวงจรการฉีดขึ้นรูปประกอบด้วยการปิดแม่พิมพ์ การฉีด การบรรจุและการจับ การระบายความร้อน การเปิดแม่พิมพ์ และการดีดชิ้นส่วน
ขั้นตอนการทำความเย็นสามารถแสดงถึงส่วนสำคัญของวงจรโดยรวม โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีส่วนที่หนากว่า อย่างไรก็ตาม สัดส่วนที่แน่นอนจะแตกต่างกันไปตามส่วนประกอบและกระบวนการ
หากชิ้นส่วนต้องการเวลาเพิ่มเติมเพื่อให้มีความแข็งเพียงพอสำหรับการดีดออก อาจจำเป็นต้องขยายวงรอบออกไป หากการกระจายความเย็นไม่ดี บางพื้นที่อาจยังร้อนเกินไปแม้ว่าพื้นที่อื่นจะเย็นลงแล้วก็ตาม
การปรับปรุงระบบทำความเย็นอาจช่วยลดเวลารอที่ไม่จำเป็น แต่การเปลี่ยนแปลงรอบเวลาจะต้องได้รับการตรวจสอบเทียบกับข้อกำหนดด้านคุณภาพและขนาดชิ้นส่วน
รอบที่สั้นลงไม่ใช่การปรับปรุงอย่างแท้จริง หากทำให้เกิดการบิดเบี้ยว การเกาะติด การเสียรูป หรือขนาดที่ไม่เสถียร
การระบายความร้อนส่งผลต่อคุณภาพของผลิตภัณฑ์อย่างไร
บิดเบี้ยว
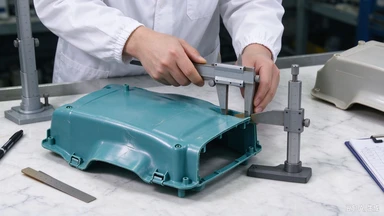
การบิดเบี้ยวเกิดขึ้นเมื่อชิ้นส่วนที่ขึ้นรูปผิดรูปจากรูปร่างที่ต้องการ การกระจายอุณหภูมิที่ไม่สม่ำเสมอและการหดตัวที่แตกต่างกันอาจทำให้เกิดปัญหานี้ได้
หากพื้นที่ต่างๆ ของชิ้นส่วนเย็นลงและหดตัวในอัตราที่ต่างกัน ความเค้นภายในอาจเกิดขึ้นและทำให้ส่วนประกอบงอหรือบิดงอได้
การระบายความร้อนไม่ใช่สาเหตุเดียวที่เป็นไปได้ของการบิดเบี้ยว รูปทรงของชิ้นส่วน การวางแนววัสดุ เงื่อนไขการบรรจุ การออกแบบแม่พิมพ์ และการดีดออกก็มีบทบาทเช่นกัน
การหดตัวและการแปรผันของมิติ
วัสดุพลาสติกหดตัวเมื่อเย็นตัวลงและแข็งตัว ปริมาณและรูปแบบการหดตัวขึ้นอยู่กับวัสดุ รูปทรงของส่วนประกอบ และสภาวะการประมวลผล
การระบายความร้อนที่ไม่สม่ำเสมออาจทำให้เกิดความแปรผันของมิติระหว่างพื้นที่ต่างๆ ของส่วนประกอบเดียวกันหรือระหว่างรอบการผลิต
สำหรับชิ้นส่วนที่มีพิกัดความเผื่อต่ำ ควรพิจารณาการระบายความร้อนร่วมกับการเลือกวัสดุ เงื่อนไขการบรรจุ และการตรวจสอบขนาด
ข้อบกพร่องที่พื้นผิวและปัญหาการดีดออก
หากชิ้นส่วนไม่เย็นเพียงพอก่อนที่จะดีดออก ชิ้นส่วนนั้นอาจทำให้เสียรูปหรือมีรอยที่เกิดจากแรงดีดออก ความแตกต่างของอุณหภูมิอาจส่งผลต่อรูปลักษณ์ของพื้นผิว ทั้งนี้ขึ้นอยู่กับวัสดุและรูปทรง
การดำเนินการแก้ไขควรขึ้นอยู่กับข้อบกพร่องที่สังเกตได้ การขยายเวลาการทำความเย็นเพียงอย่างเดียวอาจช่วยได้ในบางกรณี แต่ไม่สามารถแก้ปัญหาเครื่องมือหรือการประมวลผลทั้งหมดได้
ปัจจัยทั่วไปที่ส่งผลต่อประสิทธิภาพการหล่อเย็นของแม่พิมพ์

เค้าโครงช่องระบายความร้อน
ตำแหน่ง ระยะห่าง เส้นผ่านศูนย์กลาง และการจัดวางช่องระบายความร้อนจะส่งผลต่อประสิทธิภาพในการขจัดความร้อนออกจากส่วนต่างๆ ของแม่พิมพ์
ช่องที่อยู่ไกลจากพื้นที่วิกฤติมากเกินไปอาจทำให้การระบายความร้อนในพื้นที่ไม่เพียงพอ รูปทรงที่ซับซ้อนยังทำให้การระบายความร้อนสม่ำเสมอโดยใช้ช่องเจาะแบบธรรมดาทำได้ยาก
การออกแบบควรคำนึงถึงรูปร่างของส่วนประกอบ ความหนาของผนัง และพื้นที่ที่มีความร้อนรวมอยู่ด้วย
ความหนาของผนังส่วนหนึ่ง
โดยทั่วไปส่วนที่หนากว่าจะใช้เวลาในการทำให้เย็นนานกว่าส่วนที่บางกว่า การเปลี่ยนแปลงความหนาของผนังอย่างกะทันหันสามารถสร้างความแตกต่างในพฤติกรรมการทำความเย็น และอาจส่งผลให้เกิดรอยยุบหรือการหดตัวที่แตกต่างกัน
ความหนาของผนังที่สม่ำเสมอและการเปลี่ยนผ่านที่ราบรื่นในทางปฏิบัติสามารถทำให้ชิ้นส่วนขึ้นรูปได้ง่ายขึ้น การเปลี่ยนแปลงการออกแบบจะต้องเป็นไปตามข้อกำหนดด้านการทำงานและโครงสร้าง


ความเย็นปานกลางและการไหล
อุณหภูมิน้ำหล่อเย็น อัตราการไหล และการกระจายตัวส่งผลต่อการระบายความร้อน การไหลที่ไม่ดี การอุดตัน ขนาด หรือข้อจำกัดอื่นๆ อาจลดประสิทธิภาพการทำความเย็น
สำหรับแม่พิมพ์การผลิต ควรตรวจสอบวงจรทำความเย็นว่ามีการไหลและสภาพการบำรุงรักษาที่เหมาะสม แทนที่จะคิดว่ามีช่องระบายความร้อนจะรับประกันประสิทธิภาพที่ดี
วัสดุแม่พิมพ์และเงื่อนไขการสัมผัส
การถ่ายเทความร้อนยังขึ้นอยู่กับวัสดุแม่พิมพ์ โครงสร้างแม่พิมพ์ และเส้นทางความร้อนระหว่างพลาสติกและตัวกลางหล่อเย็น
วัสดุเครื่องมือและวิธีการทำความเย็นที่เหมาะสมขึ้นอยู่กับข้อกำหนดการผลิต การออกแบบแม่พิมพ์ และเงื่อนไขการบริการที่คาดหวัง


คุณสมบัติของเรซิน
พลาสติกแต่ละชนิดมีลักษณะทางความร้อน พฤติกรรมการหดตัว และสภาวะการประมวลผลที่แนะนำที่แตกต่างกัน
กลยุทธ์การทำความเย็นที่เหมาะสมสำหรับเรซินตัวหนึ่งอาจไม่ให้ผลลัพธ์เดียวกันกับเรซินตัวอื่น คำแนะนำด้านวัสดุจึงควรได้รับการพิจารณาในระหว่างการออกแบบแม่พิมพ์และการพัฒนากระบวนการ
วิธีปฏิบัติเพื่อปรับปรุงความเย็นของแม่พิมพ์
ตรวจสอบตำแหน่งช่องระบายความร้อน
ให้ความสนใจเป็นพิเศษกับส่วนที่หนา ลักษณะที่ลึก และพื้นที่ที่รูปทรงของชิ้นส่วนทำให้การระบายความร้อนทำได้ยาก
ช่องระบายความร้อนควรอยู่ในตำแหน่งเพื่อรองรับการถ่ายเทความร้อนที่เหมาะสม ในขณะที่ยังคงรักษาความแข็งแรงและการบำรุงรักษาของแม่พิมพ์
ตรวจสอบการไหลของน้ำหล่อเย็นและอุณหภูมิ
ยืนยันว่าระบบทำความเย็นทำงานภายในสภาวะที่กำหนด ตรวจสอบการไหลที่จำกัด การรั่วไหล การปนเปื้อน หรือตะกรันตามขั้นตอนการบำรุงรักษาแม่พิมพ์
สภาพน้ำหล่อเย็นที่เสถียรช่วยให้การผลิตสามารถทำซ้ำได้มากขึ้น
ลดการเปลี่ยนแปลงความหนาของผนังที่ไม่จำเป็น
ในกรณีที่ข้อกำหนดของผลิตภัณฑ์อนุญาต ให้ตรวจสอบพื้นที่ที่มีการเปลี่ยนแปลงความหนาอย่างกะทันหัน รูปทรงที่สม่ำเสมอยิ่งขึ้นอาจปรับปรุงความสม่ำเสมอในการทำความเย็นและลดความเสี่ยงที่เกี่ยวข้องกับการหดตัว
การปรับเปลี่ยนการออกแบบใดๆ ควรได้รับการประเมินความแข็งแรง ความพอดี และการใช้งานก่อนนำไปใช้งาน
ปรับเวลาการทำความเย็นให้เหมาะสมด้วยการทดลอง
ใช้การทดลองที่มีการควบคุมเพื่อพิจารณาว่าสามารถลดเวลาในการทำความเย็นโดยไม่กระทบต่อคุณภาพของชิ้นส่วนได้หรือไม่
ตรวจสอบขนาด การบิดเบี้ยว ลักษณะและการดีดออก ประเมินความสามารถในการทำซ้ำตลอดการดำเนินการผลิตที่เหมาะสม แทนที่จะอนุมัติการเปลี่ยนแปลงโดยอิงจากตัวอย่างที่ยอมรับได้เพียงตัวอย่างเดียว
รักษาวงจรทำความเย็น
การตรวจสอบและบำรุงรักษาตามปกติสามารถช่วยระบุช่องทางที่ถูกจำกัด การรั่วไหล และเงื่อนไขอื่นๆ ที่ลดประสิทธิภาพการทำความเย็น
ระยะเวลาการบำรุงรักษาควรสะท้อนถึงแม่พิมพ์ คุณภาพของสารหล่อเย็น และสภาพแวดล้อมการผลิตจริง

วิธีการประเมินประสิทธิภาพการทำความเย็นระหว่างการทดลองแม่พิมพ์
การประเมินเชิงปฏิบัติควรพิจารณาทั้งประสิทธิภาพการผลิตและคุณภาพของชิ้นส่วน
| รายการประเมินผล | สิ่งที่ควรสังเกต |
| รอบเวลา | ไม่ว่าวงจรจะเสถียรและทำซ้ำได้หรือไม่ |
| ขนาดชิ้นส่วน | มิติข้อมูลที่สำคัญเป็นไปตามเกณฑ์ความคลาดเคลื่อนที่ตกลงไว้หรือไม่ |
| บิดเบี้ยว | ไม่ว่าส่วนประกอบจะคงรูปร่างที่ต้องการไว้หรือไม่ |
| ลักษณะพื้นผิว | ไม่ว่าเครื่องหมายที่เกี่ยวข้องกับการระบายความร้อนหรือการเสียรูปจะเกิดขึ้นหรือไม่ |
| การดีดออก | ไม่ว่าชิ้นส่วนจะปล่อยออกมาโดยไม่มีความเสียหายที่ยอมรับไม่ได้หรือไม่ |
| พฤติกรรมอุณหภูมิ | ไม่ว่าบริเวณแม่พิมพ์ที่เกี่ยวข้องจะเย็นลงอย่างสม่ำเสมอหรือไม่ |
| เสถียรภาพการผลิต | ไม่ว่าผลลัพธ์จะยังคงยอมรับได้ในรอบการทำซ้ำหรือไม่ |
ในกรณีที่จำเป็น การวัดอุณหภูมิ การตรวจสอบวงจรการทำความเย็น หรือการวิเคราะห์การไหลของแม่พิมพ์อาจช่วยตรวจสอบปัญหาที่ซับซ้อนมากขึ้นได้ วิธีการที่เหมาะสมขึ้นอยู่กับข้อบกพร่องและทรัพยากรที่มีอยู่
เหตุใดการระบายความร้อนที่เร็วกว่าจึงไม่ดีกว่าเสมอไป
การลดเวลาในการทำความเย็นสามารถปรับปรุงประสิทธิภาพการผลิตได้เมื่อชิ้นส่วนสามารถขับออกได้อย่างน่าเชื่อถือและยังคงเป็นไปตามข้อกำหนด
อย่างไรก็ตาม การลดเวลาในการทำความเย็นมากเกินไปอาจนำไปสู่การเสียรูป ขนาดที่ไม่เสถียร การติดขัด หรืออัตราการปฏิเสธที่เพิ่มขึ้น
รอบเวลาที่ดีที่สุดคือรอบการตรวจสอบที่สั้นที่สุดซึ่งตรงตามมาตรฐานคุณภาพที่กำหนดอย่างสม่ำเสมอภายใต้เงื่อนไขการผลิตที่ต้องการ
สำหรับการผลิตในปริมาณมาก การปรับปรุงเล็กๆ น้อยๆ อาจมีคุณค่าได้ก็ต่อเมื่อยังคงทำซ้ำได้และไม่ก่อให้เกิดความเสี่ยงด้านคุณภาพเพิ่มเติม
JIEJIN PLASTIC สามารถรองรับโครงการชิ้นส่วนพลาสติกแบบกำหนดเองได้อย่างไร
JIEJIN PLASTIC ทำงานร่วมกับลูกค้าที่กำลังมองหาการฉีดพลาสติก ชิ้นส่วนพลาสติกที่สั่งทำพิเศษ และการพิมพ์ 3 มิติโซลูชั่น
สำหรับส่วนประกอบที่ฉีดขึ้นรูปใหม่ แบบร่างชิ้นส่วน ข้อมูลจำเพาะของวัสดุ ปริมาณที่คาดหวัง และข้อกำหนดด้านคุณภาพ ถือเป็นจุดเริ่มต้นที่มีประโยชน์สำหรับการหารือเกี่ยวกับข้อควรพิจารณาด้านการผลิตและการผลิต
หากโครงการเกี่ยวข้องกับการบิดเบี้ยว การแปรผันของมิติ หรือข้อกังวลเรื่องการขึ้นรูปอื่นๆ การบันทึกตำแหน่งของข้อบกพร่องและเงื่อนไขการผลิตที่เกี่ยวข้องสามารถช่วยเป็นแนวทางในการประเมินเพิ่มเติมได้
ติดต่อ JIEJIN PLASTIC เพื่อหารือเกี่ยวกับข้อกำหนดชิ้นส่วนพลาสติกแบบกำหนดเองของคุณ



กำลังมองหาพันธมิตรด้านการผลิตชิ้นส่วนพลาสติกสั่งทำพิเศษอยู่ใช่ไหม?
ติดต่อ JIEJIN PLASTIC เพื่อหารือเกี่ยวกับข้อกำหนดโครงการของคุณและข้อมูลที่จำเป็นสำหรับการตรวจสอบเบื้องต้น